


Maszyna do formowania wtryskowego opraw optycznych
Maszyna do formowania wtryskowego opraw optycznych
Rozwiązania w zakresie precyzyjnego formowania wtryskowego plastikowych oprawek okularów i elementów okularów
Oprawki optyczne to nie tylko zwykłe części z tworzywa sztucznego. Rama może łączyć cienkie sekcje, zakrzywione profile, drobne detale i dobrze widoczne powierzchnie kosmetyczne w jednym uformowanym elemencie. Niewielkie różnice w wypełnieniu, zaciskaniu, chłodzeniu lub wyrównaniu formy mogą prowadzić do wypływów, śladów płynięcia, linii spawów, wypaczeń lub różnic wymiarowych, które stają się widoczne po montażu.
Maszyny do formowania wtryskowego oprawek optycznych ARLEX zostały zaprojektowane specjalnie dla producentów, którzy wymagają ekstremalnej stabilności wymiarowej, wysokiej precyzji powtarzalności i nieskazitelnego kosmetycznego wykończenia powierzchni plastikowych oprawek optycznych, zauszników i precyzyjnych elementów okularów.
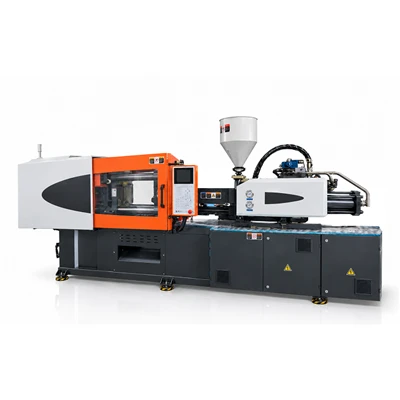
Kluczowe cechy techniczne precyzyjnej produkcji okularów

1. Ultra-precyzyjna prędkość wtrysku i profil ciśnienia
Uzyskanie-wolnych od wad cienkich-odcinków ram ściennych wymaga-szybkiej dynamiki wtrysku i dokładnych punktów przełączania.
Wielostopniowa-kontrola wtrysku:Aż 10-stopniowe profilowanie prędkości wtrysku i ciśnienia zapobiega powstawaniu naprężeń w pobliżu bramy i krótkich strzałów na cienkich krawędziach ramy.
Wysoka powtarzalność:Dokładność kontroli położenia wtrysku w zakresie ±0,01 mm zapewnia stałą masę strzału-do-, zmniejszając różnice w wymiarach ramy.
Formowanie przy niskim-naprężeniu:Precyzyjne-ciśnienie wsteczne i kontrola prędkości ślimaka chronią wrażliwe polimery (takie jak TR90 lub PC) przed degradacją termiczną i degradacją pod wpływem ścinania podczas plastyfikacji.
2. System mocowania o wysokiej-sztywnej linii podziału-wypływkowego
Obróbka wzdłuż linii podziału prowadzi do wysokich kosztów ręcznego usuwania obróbki blacharskiej i polerowania. Systemy mocowania ARLEX charakteryzują się sztywnością płyty dociskowej, która zapewnia równomierne rozłożenie sił mocowania na całej powierzchni formy.
Zoptymalizowana sztywność płyty:Minimalizuje ugięcie płyty pod wysokim ciśnieniem wtrysku, zapobiegając mikro-szczelinom na linii podziału.
Ochrona przed pleśnią przy niskim{{0}ciśnieniu:Niezwykle-czuła ochrona przed pleśnią chroni złożone wkładki, suwaki i drobne sworznie rdzenia przed uszkodzeniem podczas zamykania.
Zrównoważony krawat-Ładowanie pręta:Zapewnia równomierne naprężenie zaciskające w wielokomorowych formach okularowych.
3. Materiał-Specyficzne zespoły śrub i luf
Tworzywa sztuczne stosowane w okularach różnie reagują na ciepło, ścinanie i wilgoć. ARLEX oferuje specjalistyczne geometrie śrub zaprojektowane dla określonych żywic optycznych:
Poliwęglan (PC):Specjalna geometria śruby odporna na-ścinanie i zużycie- zapobiega żółknięciu, czarnym plamom i zniekształceniom optycznym.
Poliamid / Nylon (PA12, PA66):Zoptymalizowany stopień sprężania zapewnia jednorodne topienie bez degradacji termicznej. (Uwaga: przed obróbką wymagane jest odpowiednie wyschnięcie żywicy do poziomu wilgoci poniżej 0,05%).
TR90 (tworzywa sztuczne z pamięcią):Precyzyjne zarządzanie temperaturą zapobiega degradacji materiału, zachowując jednocześnie elastyczność i udarność.
PMMA / ABS / Mieszanki inżynieryjne:Niestandardowe konstrukcje barier lub śrub mieszających zapewniające równomierną dyspersję kolorów.
4. Wielo-strefowa precyzyjna kontrola temperatury cylindra
Estetyka powierzchni wymaga ścisłej spójności-temperatury topnienia. Maszyny ARLEX są wyposażone w niezależne, wielostrefowe moduły temperaturowe PID-z dokładnością ±1 stopnia wzdłuż cylindra, co zapobiega miejscowemu przegrzaniu i degradacji żywicy.
5. Wysoko-wydajny serwo-hydrauliczny układ napędowy
Wyposażony w najwyższej jakości serwosilniki i pompy z przekładnią wewnętrzną (Sumitomo/Eckerle), układ napędowy ARLEX zapewnia moc na żądanie.
Oszczędność energii:Zmniejsza zużycie energii o 30% do 60% w porównaniu z tradycyjnymi systemami pomp-o stałej wyporności, w zależności od czasu cyklu i parametrów chłodzenia.
Proporcjonalna reakcja hydrauliczna:Zapewnia płynne, wolne od wibracji-ruchy podczas otwierania formy, wyrzucania i wyciągania rdzenia.

Specyfikacje techniczne
|
Parametr |
Zakres konfiguracji / podstawa wyboru |
|
Typ maszyny |
Precyzyjna maszyna do formowania wtryskowego opraw optycznych |
|
Aplikacja docelowa |
Oprawy okularów, zauszniki, oprawki przeciwsłoneczne, precyzyjne komponenty okularów |
|
Siła zaciskania |
Konfigurowany na podstawie przewidywanej powierzchni części, lepkości materiału i liczby wnęk |
|
Objętość / waga strzału |
Rozmiar dopasowany do 30–70% całkowitej pojemności beczki w celu zapewnienia optymalnego czasu przebywania stopu |
|
Średnice śrub |
Opcje A/B/C dla każdego modelu, wybrane w zależności od wrażliwości żywicy na ścinanie |
|
Kontrola temperatury |
Sterowanie wieloma-strefami PID (dokładność ±1 stopień) |
|
Profil wtrysku |
Wielo-etapowy-pętla zamknięta/system-wysokiej reakcji |
|
Wymiary płyty |
Zaprojektowane do wielownękowych-form do ram optycznych i kolektorów gorących kanałów |
|
System wyrzutowy |
Wielopunktowy-wyrzut hydrauliczny/mechaniczny z profilowaniem prędkości i siły |
|
Układ napędowy |
Zaawansowany serwo-układ hydrauliczny (komponenty Sumitomo / Eckerle / Rexroth) |
|
System sterowania |
Profesjonalny sterownik przemysłowy Techmation / Gefran z wielojęzycznym interfejsem HMI.- |
Wady okularów a rozwiązania maszynowe ARLEX
|
Wada formowania |
Najczęstsze przyczyny źródłowe |
Rozwiązanie maszynowe i procesowe ARLEX |
|
Flash na liniach podziału |
Niewystarczająca siła docisku, ugięcie płyty |
Konstrukcja płyty o wysokiej-sztywności i wyważona kontrola naprężenia-prętów ściągających |
|
Linie spoiny / ślady przepływu |
Niska prędkość wtrysku, nierówny przepływ z przodu |
Wieloetapowe-szybkie-profilowanie wtrysku i precyzyjna kontrola temperatury |
|
Krótkie ujęcia (niewypełnione sekcje) |
Niewystarczające ciśnienie napełniania, topienie na zimno |
Sterowanie wtryskiem pod wysokim-ciśnieniem i-precyzyjne ogrzewanie beczki w wielu strefach |
|
Ślady zlewu i wypaczenia |
Słabe ciśnienie trzymania, nierówne chłodzenie |
Kontrola ciśnienia utrzymującego w zamkniętej-pętli i dynamiczna dokładność synchronizacji |
|
Czarne plamy / degradacja |
Przegrzanie ścinania, martwe punkty w beczce |
Materiał-dedykowany profil śruby o niskim-ścinaniu i polerowane ścianki lufy wewnętrznej |
|
Niespójność kolorów |
Nieodpowiednie rozproszenie kolorów w śrubie |
Niestandardowe profile śrub mieszających przeznaczone do mieszania przedmieszek |

Oprawki optyczne nie są standardowymi plastikowymi częściami przemysłowymi. Pojedyncza rama zawiera-bardzo cienkie sekcje, złożone zakrzywione profile, precyzyjną geometrię zawiasów i dobrze widoczne powierzchnie kosmetyczne. Niewielkie wahania temperatury stopu, wypełnienia wnęki lub siły zwarcia bezpośrednio skutkują widocznymi defektami, takimi jak wypływki, linie płynięcia, ślady spawów lub-wypaczenia po montażu.
Wybór wtryskarki w oparciu wyłącznie o nominalny tonaż zwarcia często prowadzi do wysokiego wskaźnika braków. ARLEX stosuje podejście inżynieryjne-przede wszystkim-aplikacyjne: dopasowujemy kinematykę maszyny, konstrukcję ślimaka, dynamikę wtrysku i siłę zwarcia bezpośrednio do konkretnej żywicy, geometrii formy i docelowych parametrów produkcyjnych.
[Twój profil ramy i klasa żywicy]
│
▼
[Geometria formy i układ wnęki]
│
▼
[Precyzyjny wybór śrub i luf]
│
▼
[Skonfigurowana maszyna ARLEX]
Pozyskiwanie komponentów warstwy Premium
Aby zagwarantować nieprzerwaną, ciągłą pracę przemysłową 24 godziny na dobę, 7 dni w tygodniu, ARLEX integruje sprawdzone komponenty światowych liderów branży:
Systemy sterowania:Techmation / Gefran (Precyzyjna kontrola procesu i intuicyjne zarządzanie parametrami)
Zawory hydrauliczne:Bosch Rexroth / Yuken (szybka reakcja, wysoka powtarzalność)
Systemy pomp:Sumitomo / Eckerle (niski poziom hałasu, wysoka wydajność, stabilne ciśnienie wyjściowe)
Układ elektryczny:Schneider Electric (ochrona i niezawodność klasy-przemysłowej)
Łożyska liniowe i szyny prowadzące:NSK / THK (płynny ruch, minimalne tarcie)
Uszczelnienia hydrauliczne:Hallite / NOK (-odporność na zużycie pod wysokim ciśnieniem, zerowy wyciek)
Lista kontrolna wyboru maszyny i wyceny
Aby otrzymać dokładną rekomendację maszyny i niestandardową wycenę, prosimy o przygotowanie następujących parametrów dla naszych inżynierów ds. zastosowań:
Informacje o części
- Rysunki ramy / komponentu 2D lub 3D (format STEP / IGES)
- Indywidualne różnice w wadze części i grubości ścianki
- Rodzaj żywicy i dokładna marka/gatunek (np. EMS TR90, Covestro PC)
- Wymagania dotyczące wykończenia kosmetycznego powierzchni (np. przezroczysty optyczny, o wysokim połysku, malowany)
Informacje o pleśni
- Wymiary formy (szerokość * długość * wysokość) i całkowita waga formy
- Liczba wnęk (np. 1+1, 2, 4)
- Szczegóły systemu kanałów (zasuwa zaworu zimnego kanału / gorącego kanału)
- Wymagania dotyczące prześwitu-prętów krawatowych
Wymagania dotyczące wydajności i automatyzacji
- Docelowa miesięczna lub roczna wielkość produkcji
- Preferowana metoda-na wynos (ręczna / 3-osiowy serworobot)
- Lokalne specyfikacje fabryczne zasilania (np. 380 V / 50 Hz / 3 fazy)

Często zadawane pytania