


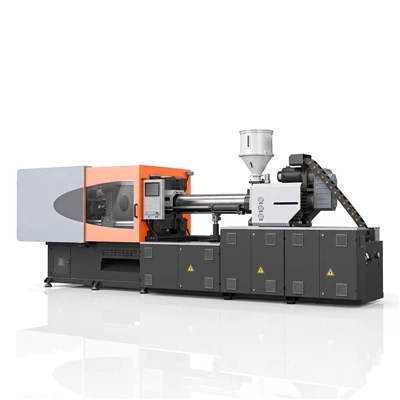
Maszyna do formowania wtryskowego tworzyw sztucznych ABS
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wtryskarek do tworzyw sztucznych ABS w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych wtryskarek do tworzyw sztucznych abs wyprodukowanych w Chinach tutaj z naszej fabryki.
Maszyna do formowania wtryskowego tworzyw sztucznych ABS zapewnia-precyzyjne plastyfikowanie, wtrysk ze stałym-ciśnieniem i wielo-strefową kontrolę termiczną, zaprojektowaną specjalnie do przetwarzania akrylonitrylo-butadienowo-styrenowego. Zoptymalizowana geometria śruby w połączeniu z reakcją układu hydraulicznego w zamkniętej-pętli eliminuje srebrne smugi, ślady płynięcia i zagłębienia, zapewniając dokładność wymiarową i lustrzaną-jakość wykończenia komponentów technicznych i obudów.
Przegląd formowania wtryskowego materiału ABS
Co to jest ABS?
Akrylonitryl-butadien-styren (ABS) to amorficzny terpolimer składający się z akrylonitrylu, butadienu i styrenu. Akrylonitryl nadaje odporność chemiczną i twardość termiczną; butadien zapewnia udarność i odporność na-niską temperaturę; Styren zapewnia sztywność powierzchni, połysk strukturalny i stabilność wymiarową.
Dlaczego ABS wymaga kontrolowanego formowania wtryskowego
Przetwarzanie ABS wymaga precyzyjnych granic operacyjnych ze względu na jego nie-newtonowskie ścinanie-rozcieńczanie i wąskie okno termiczne. Nadmierne szybkości ścinania powodują degradację butadienu, prowadząc do zmniejszenia udarności i żółknięcia. Niekontrolowane fronty stopu powodują osłabienie strukturalne wzdłuż linii spoin i widoczne ślady naprężeń.
Typowe cechy przetwarzania
- Zakres temperatury przetwarzania: 210 stopni do 265 stopni
- Objętość stopu (MVR): 5 do 35 cm3/10 min (przy 220 stopniach / 10 kg)
- Liniowy współczynnik skurczu formy: 0,4% do 0,7%
- Warunek suszenia: Punkt rosy -40 stopni, docelowa zawartość wilgoci poniżej 0,05%
Materiał-Specyficzne wyzwania związane z przetwarzaniem
Przepływ stopu
Lepkość ABS znacząco reaguje na zmiany szybkości ścinania i temperatury. Nieregularna prędkość przepływu powoduje przedwczesne zamarzanie, utratę ciśnienia na długich drogach przepływu i miejscowe naprężenia mechaniczne.
Temperatura
Temperatury przekraczające 270 stopni powodują degradację polimeru gumy, powodując oparzenia gazem, smugi i odbarwienia. Nieodpowiednie ogrzewanie beczki zwiększa lepkość stopu, co skutkuje krótkimi wtryskami i wewnętrznymi naprężeniami części.
Ciśnienie
Niewystarczający nacisk docisku powoduje skurcz objętościowy, powodując powstawanie zapadnięć w pobliżu przecięć żeber. Nadmierne ciśnienie wtrysku powoduje wypływkę, ugięcie rdzenia i wiązanie wyrzucanej części.
Skurcz
Nierównomierne chłodzenie na różnych grubościach ścian powoduje miejscowe skurcze objętościowe, powodując wypaczenia i zniekształcenia planarne dużych paneli konstrukcyjnych.
Wilgoć i wrażliwość termiczna
Higroskopijne granulki żywicy pochłaniają wilgoć z otoczenia. Woda wpływająca do nagrzanej beczki odparowuje, tworząc parę, tworząc na powierzchni srebrne smugi, mikro-pustki i zmniejszoną wytrzymałość na rozciąganie.
Konfiguracja maszyny dla ABS
Jednostka wtryskowa
Obrót hydrauliczny o wysokim-momencie obrotowym w połączeniu ze zrównoważonym dwucylindrowym-jednostką wtryskową utrzymuje stałą siłę osiową działającą na tłok wtryskowy. Liniowe sprzężenie zwrotne enkodera zapewnia precyzyjne pozycjonowanie w zakresie ±0,1 mm.
Śruba i beczka
Stopniowa-przejściowa geometria śruby ze stosunkiem L/D 20:1 i stopniem sprężania 2,5:1 zapobiega miejscowemu przegrzaniu przy ścinaniu. Opcje-odpornych na zużycie cylindrów bimetalicznych wydłużają żywotność podczas przetwarzania preparatów-ognioodpornych lub{8}}wzmocnionych szkłem.
Kontrola temperatury
Wielo-strefowe cyfrowe sterowniki PID w połączeniu z przekaźnikami półprzewodnikowymi-utrzymują temperaturę w strefie beczki w zakresie ±1,0 stopnia. Ceramiczne opaski grzejne zapobiegają utracie ciepła i skokom gradientu ciepła.
Układ hydrauliczny/serwo
Elektrohydrauliczne serwonapędy-szybko reagujące-napędy dynamicznie regulują przepływ oleju w układzie. Proporcjonalne uchwyty sterujące ciśnieniem utrzymują płynnie zmiany ciśnienia bez wstrząsów hydraulicznych.
Jednostka zaciskowa
Pięciopunktowy mechanizm dociskowy z podwójnym-przegubem zapewnia zrównoważony rozkład siły docisku na płycie dociskowej. Cięgna ze stali hartowanej ograniczają ugięcie ramy pod maksymalnym ciśnieniem blokującym.
Jak maszyna ulepsza formowanie ABS
Stabilność wtrysku
Regulacja prędkości-w zamkniętej pętli utrzymuje równomierny posuw przodu stopu, zapobiegając powstawaniu linii przepływu w pobliżu lokalizacji przewężek podczas złożonego napełniania form.
Kontrola ciśnienia
Wielostopniowe-dociski zapobiegają kurczeniu się żywicy podczas chłodzenia, usuwając ślady zapadnięcia się materiału bez powodowania naprężeń szczątkowych.
Stabilność temperatury
Precyzyjna regulacja termiczna zapobiega przegrzaniu żywicy, zachowując udarność, początkowy odcień koloru i połysk powierzchni.
Plastyfikująca konsystencja
Regulowane przeciwciśnienie podczas dozowania zapewnia dokładne odgazowanie i jednolitą gęstość stopu przed podaniem śrutu.
Powtarzalność
Czujniki sprzężenia zwrotnego o wysokiej-rozdzielczości śledzą skok wtrysku, ciśnienie hydrauliczne i powrót śruby, utrzymując wahania masy strzału-do-w granicach 0,2%.
Wydajność cyklu
Jednoczesny powrót ślimaka podczas chłodzenia części w połączeniu z szybkimi hydraulicznymi ruchami zacisku skraca czas trwania cyklu suszenia.
Zalecane parametry przetwarzania
|
Parametr przetwarzania |
Wartość/zakres jednostek |
|
Temperatura topnienia |
220 stopni – 260 stopni |
|
Temperatura formy |
50 stopni – 80 stopni |
|
Ciśnienie wtrysku |
800 barów – 1500 barów |
|
Trzymanie ciśnienia |
400 barów – 800 barów |
|
Prędkość wtrysku |
Średni do wysokiego (profil-wieloetapowy) |
|
Ciśnienie wsteczne |
50 barów – 150 barów |
|
Prędkość ślimaka (RPM) |
30 obr./min. – 70 obr./min |
|
Czas chłodzenia |
10 s – 30 s |
Typowe zastosowania
Części wewnętrzne samochodów
Nawiewy na desce rozdzielczej, wykończenia konsoli środkowej, osłony schowków podręcznych i obramowania klamek drzwi wymagają precyzyjnych wymiarów, czystej tekstury powierzchni i zerowych widocznych linii spawów.
Obudowy elektroniczne
Ramki monitorów, obudowy drukarek, obudowa routera i panele obudowy wymagające jednakowych płaskich powierzchni i możliwości przetwarzania-ognioodpornej żywicy.
Elektronika użytkowa
Ramy urządzeń inteligentnych, obudowy pilotów zdalnego sterowania, obudowy głośników i podstawy sprzętu do noszenia wymagające wysokiej czystości powierzchni na potrzeby dalszego malowania lub galwanizacji.
Urządzenia
Obudowy odkurzaczy, panele przednie klimatyzatorów, korpusy ekspresów do kawy i wewnętrzne elementy konstrukcyjne wymagające odporności na uderzenia i wysoką odporność na zarysowania.
Zabawki
Blokujące elementy blokowe, szkielety figurek i szczegółowe elementy montażowe wymagające dokładnej powtarzalności wymiarów i tolerancji dopasowania zatrzaskowego.
Dane techniczne maszyny
|
Przedmiot specyfikacji |
Jednostka |
Model 160 |
Model 260 |
Model 400 |
|
Siła zaciskania |
kN |
1,600 |
2,600 |
4,000 |
|
Krawat-Odstęp prętów (wys. × szer.) |
mm |
460 × 460 |
580 × 580 |
720 × 720 |
|
Średnica śruby |
mm |
40 |
50 |
65 |
|
Śruba Stosunek L/D |
L/D |
20:1 |
20:1 |
21:1 |
|
Objętość strzału |
cm³ |
251 |
490 |
1,061 |
|
Masa strzału (ABS) |
g |
238 |
465 |
1,008 |
|
Ciśnienie wtrysku |
bar |
1,950 |
1,820 |
1,750 |
|
Szybkość wtrysku |
cm³/s |
138 |
215 |
360 |
Często zadawane pytania
P: Czy maszyna może przetwarzać gatunki ABS-ognioodporne lub-wzmacniane włóknem szklanym?
O: Tak. Przetwarzanie-ognioodpornego lub-wzmocnionego włóknem szklanym ABS wymaga wybrania opcjonalnego pakietu bimetalicznego ślimaka i cylindra. Ta opcja chroni elementy maszyny przed atakiem chemicznym ze strony gazów dodatków i ścieraniem mechanicznym przez włókna szklane.
P: Jaka konfiguracja śrub jest zalecana w przypadku-komponentów ABS o wysokim połysku?
Odp.: Zalecany jest profil śruby-stopniowo przejściowy ze stopniem sprężania od 2,2:1 do 2,5:1 i stosunkiem L/D wynoszącym 20:1 lub wyższym. Taka konfiguracja zapobiega gromadzeniu się ciepła ścinającego, minimalizuje powstawanie mikro-pustek i pozwala zachować jakość optyczną powierzchni niezbędną do malowania lub galwanizacji próżniowej.
P: Jaki sprzęt do kontroli temperatury formy jest wymagany do formowania ABS?
Odp.: Wymagany jest dedykowany regulator temperatury formy cyrkulujący gorącą wodę o temperaturze od 50 do 80 stopni. Stała temperatura formy zmniejsza naprężenia wewnętrzne, minimalizuje powstawanie zapadnięć w pobliżu grubych żeber i zapewnia spójny połysk powierzchni we wszystkich przekrojach części.
P: Czy ta maszyna może przetwarzać stopy ABS, takie jak PC/ABS lub ABS/PMMA?
O: Tak. Układ wtryskowy obsługuje PC/ABS i inne stopy ABS. Przetwarzanie PC/ABS wymaga ustawienia temperatury strefy beczki w zakresie od 270 do 280 stopni i potwierdzenia, że dostępne ciśnienie wtrysku w systemie pokrywa zwiększoną lepkość mieszanek poliwęglanowych.
P: Jak wybrać odpowiedni tonaż maszyny dla części ABS?
Odp.: Określ całkowitą rzutowaną powierzchnię części, łącznie z kanałami zimnymi, a następnie pomnóż przez współczynnik siły zacisku od 3,5 kN/cm² do 5,0 kN/cm² w oparciu o grubość ścianki i stosunek długości przepływu. Wybierz wielkość jednostki wtryskowej, przy której wymagana masa wtrysku wynosi od 30% do 70% maksymalnej wydajności wtrysku.
Popularne Tagi: wtryskarka do tworzyw sztucznych abs, Chiny producenci, dostawcy, fabryki wtryskarek do tworzyw sztucznych abs
Może ci się spodobać również


Wyślij zapytanie