


Maszyna do formowania wtryskowego tworzyw sztucznych POM
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wtryskarek do tworzyw sztucznych pom w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych wtryskarek do tworzyw sztucznych pom wyprodukowanych w Chinach tutaj z naszej fabryki.
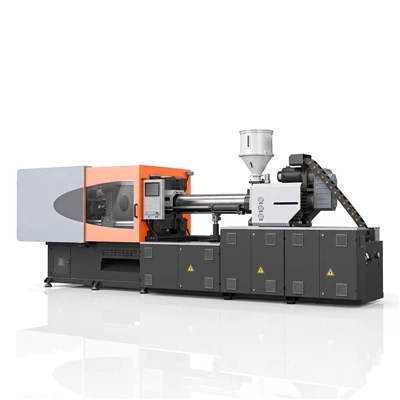
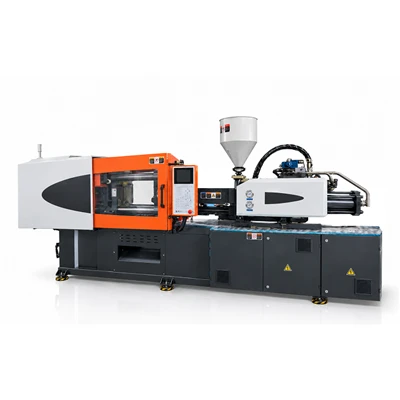
Maszyna do formowania wtryskowego tworzyw sztucznych POM jest wyposażona w wyspecjalizowaną kontrolę strefy termicznej, kontrolowaną objętość przebywania stopu i-odporny na zużycie sprzęt uplastyczniający do przetwarzania żywicy polioksymetylenowej. Zaprojektowana z myślą o precyzyjnej produkcji komponentów mechanicznych, architektura zapewnia spójny rozkład temperatury stopu i regulowaną kontrolę-przeciwciśnienia podczas ciągłych cykli produkcyjnych.
Przegląd przetwarzania polioksymetylenu
Co to jest materiał POM?
Polioksymetylen (POM), powszechnie określany jako acetal, to półkrystaliczny inżynieryjny termoplast charakteryzujący się wysoką wytrzymałością mechaniczną, stabilnością wymiarową, niskim współczynnikiem tarcia i dynamiczną wytrzymałością zmęczeniową.
Wymagania dotyczące kontrolowanej obróbki cieplnej
POM charakteryzuje się wysoką wrażliwością termiczną i wąskim oknem temperaturowym przetwarzania. Długotrwałe przebywanie stopu w podwyższonych temperaturach inicjuje degradację termiczną, powodując emisję gazów, odbarwione smugi na powierzchni i zmniejszoną wytrzymałość mechaniczną. Wielo-strefowe monitorowanie temperatury i kontrolowane czasy przebywania w beczce pomagają zachować integralność materiału.
Podstawowe zachowania związane z przetwarzaniem
- Krystaliczny skurcz objętościowy w zakresie od 1,8% do 3,5%, wymagający wielo-stopniowych profili ciśnienia trzymania i równomiernego rozkładu szybkości chłodzenia.
- Różne temperatury topnienia (160 stopni do 175 stopni w zależności od składu homopolimeru lub kopolimeru).
- Czułość-na ścinanie wymagająca ustawienia profili prędkości wtrysku w celu kontrolowania lokalnego nagrzewania ciernego.
Materiał-Specyficzne wyzwania związane z przetwarzaniem
Zachowanie płynięcia stopu:Zmiany lepkości podczas napełniania wymagają regulowanych profili prędkości; wysokie szybkości ścinania generują zlokalizowane ciepło tarcia.
Ograniczenia okna termicznego:Standardowe temperatury przetwarzania obejmują zakres od 190 stopni do 215 stopni; przekroczenie tych granic przyspiesza rozpad łańcucha polimeru.
Wymagania dotyczące ciśnienia:Utrzymujące się ciśnienie docisku kompensuje utratę objętości materiału podczas przejść fazowych krystalizacji.
Zmiana skurczu:Nie-równomierne chłodzenie ścian formy powoduje wypaczenie komponentów w poprzek zmieniających się granic grubości ścianek.
Czułość termiczna:Czas przebywania przekraczający zalecany czas prowadzi do tworzenia się wewnętrznych pustych przestrzeni i zmniejszenia udarności.
Konfiguracja maszyny dla polioksymetylenu
Jednostka wtryskowa
Liniowe przetworniki położenia śledzą położenie skoku wtrysku, ułatwiając przejście z fazy napełniania objętościowego do fazy kontroli ciśnienia utrzymywania. Zawory zwrotne zapobiegające-cofaniu ograniczają przepływ wsteczny żywicy podczas utrzymywania ciśnienia.
Zespół śruby i lufy
Beczki ze stopu bi-metalu w połączeniu z azotowanymi zgarniakami śrubowymi są odporne na ścieranie powierzchni. Geometria ślimaka obejmuje małą głębokość dozowania, niski stopień sprężania (1,8:1 do 2,2:1) i ciągły profil lotu, aby zapobiec stagnacji materiału.
System kontroli temperatury
Wielo-strefowe jednostki sterujące PID regulują temperaturę pasma grzejnego beczki w zakresie ±1 stopnia wartości zadanej. Ceramiczne elementy grzejne z dedykowanymi-wentylatorami chłodzącymi z wymuszonym obiegiem powietrza uwalniają nadmierne ciepło tarcia w strefach sprężania.
Układ hydrauliczny i napędowy
Układy napędów hydraulicznych- o zmiennym wydatku zarządzają szybkością dostarczania oleju zgodnie z wymaganiami dotyczącymi prędkości osi. Kontrola ciśnienia zwrotnego w zamkniętej-pętli reguluje gęstość żywicy podczas odzyskiwania plastyfikatora.
Jednostka zaciskowa
Mechaniczny mechanizm zaciskowy z pięcioma-podwójnymi-przełącznikami rozkłada siłę na powierzchnie płyty, aby wytrzymać ciśnienie wnęki. Hydrauliczne systemy wyrzutników umożliwiają wybieranie odległości skoku i regulację ciśnienia podczas usuwania części.
Charakterystyka wydajności produkcyjnej
Kontrola prędkości wtrysku:Monitorowanie w-pętli zamkniętej utrzymuje regulowaną prędkość wtrysku przy zmieniających się długościach przepływu wnęki.
Wielostopniowe-utrzymywanie ciśnienia:Regulowane stopnie docisku docisku łagodzą zapadnięcia i tworzenie się wewnętrznych pustych przestrzeni bez nadmiernego-wypełniania obszaru bramy prowadnicy.
Zarządzanie ciepłem:Pętle regulacji PID skojarzone z aktywnymi odchyleniami temperatury granicznej chłodzenia w strefie uplastyczniania.
Plastyfikacja jednorodności:Dedykowane kontury lotu ślimaka zapewniają równomierny pobór energii ścinającej przed przemieszczeniem śrutu.
Powtarzalność skoku:Liniowy czujnik położenia zapewnia zmianę ciężaru śrutu w granicach 0,25% w przypadku stałych-parametrów operacyjnych.
Wykonanie cyklu:Czasy reakcji układu hydraulicznego umożliwiają koordynację faz plastyfikowania, ruchu formy i chłodzenia.
Zalecane parametry przetwarzania
|
Nazwa parametru |
Gama kopolimerów |
Zakres homopolimerów |
Jednostka |
|
Temperatura topnienia |
190 - 210 |
200 - 220 |
stopień |
|
Temperatura formy |
60 - 105 |
80 - 120 |
stopień |
|
Ciśnienie wtrysku |
800 - 1400 |
1000 - 1500 |
bar |
|
Ciśnienie wsteczne |
5 - 15 |
5 - 12 |
bar |
|
Prędkość śruby |
40 - 80 |
40 - 70 |
obr./min |
Typowe obszary zastosowań
Precyzyjne koła zębate i zębniki:Stosowany do formowania profili przekładni wymagających odporności na zużycie powierzchniowe i stabilności wymiarowej w zespołach przenoszenia ruchu.
Tuleje i łożyska ślizgowe:Nadaje się do niesmarowanych ślizgowych części mechanicznych wymagających stałych współczynników tarcia i odporności na zużycie.
Mechaniczne elementy konstrukcyjne:Używany do produkcji bloków przesuwnych, wewnętrznych dźwigni zatrzaskowych i zatrzaskowych-złączy mechanicznych.
Motoryzacyjne komponenty funkcjonalne:Formuje zaciski układu paliwowego, koła zębate zwijaczy pasów bezpieczeństwa i elementy napędu mechanizmu okiennego.
Zawory i elementy złączne przemysłowe:Stosowany w szpulach zaworów sterujących płynem formierskim, gwintowanych kołpakach przyłączeniowych i przemysłowych elementach złącznych poddawanych obciążeniom mechanicznym.
Kluczowe dane techniczne maszyny
|
Funkcja techniczna |
Model 120 |
Modelka 180 |
Model 260 |
Jednostka |
|
Siła zaciskania |
1200 |
1800 |
2600 |
kN |
|
Krawat-Odległość pręta (wys. x szer.) |
410 x 410 |
510 x 510 |
580 x 580 |
mm |
|
Średnica śruby |
35 |
45 |
55 |
mm |
|
Stosunek L/D |
20:1 |
20:1 |
22:1 |
L/D |
|
Obliczona masa strzału |
171 |
356 |
611 |
g |
|
Maksymalne ciśnienie wtrysku |
1800 |
1620 |
1630 |
bar |
Często zadawane pytania
P: Jakie cechy konstrukcyjne przystosowują tę maszynę do przetwarzania polioksymetylenu?
Odp.: W urządzeniu zastosowano specjalistyczną śrubę o stopniu sprężania od 1,8:1 do 2,2:1, bimetaliczną-odporną na zużycie tuleję i wielo-strefową regulację termiczną PID w połączeniu z wymuszonym-chłodzeniem powietrzem.
P: Jaka geometria śruby jest odpowiednia dla żywic acetalowych?
Odp.: Wybrano płytką głębokość strefy dozowania z ciągłymi profilami lotu, aby ograniczyć wytwarzanie ciepła ścinającego i uniknąć stref zastoju materiału wzdłuż kanału ślimaka.
P: W jaki sposób utrzymywana jest dokładność temperatury podczas pracy?
Odp.: Wielo-strefowe regulatory PID utrzymują stabilność termiczną pasma grzejnego w zakresie ±1 stopnia wartości docelowych, podczas gdy wentylatory chłodzące strefę sprężania odprowadzają nadmiar ciepła powstałego w wyniku tarcia.
P: Czy na tym sprzęcie można przetwarzać gatunki-wzmocnione szkłem?
O: Tak. Przetwarzanie gatunków żywicy wypełnionej{{1}włóknem szklanym lub-mineralnym wymaga określenia w pełni bimetalicznego cylindra i obróbki powierzchni zabieraka śruby ze stali narzędziowej z hartowanej stali narzędziowej w celu ograniczenia zużycia ściernego.
P: W jaki sposób dobierany jest tonaż maszyny dla konkretnych części?
Odp.: Dobór maszyny wymaga obliczenia całkowitej powierzchni rzutowanej wnęki, grubości ścianki, objętości systemu wlewowego i wymaganego ciśnienia wnęki (zwykle od 500 do 1000 barów dla POM), przy jednoczesnym dopasowaniu objętości śrutu do od 30% do 70% całkowitej pojemności lufy.
P: Jakie procedury wyłączania i oczyszczania zapobiegają degradacji żywicy?
Odp.: Czas przebywania stopu w temperaturach roboczych powinien pozostać poniżej 15 minut. W przypadku krótkich przerw w produkcji należy obniżyć strefy grzewcze beczki poniżej 160 stopni. Przed całkowitym wyłączeniem maszyny lub zmianą materiału należy całkowicie oczyścić cylinder za pomocą polietylenu o wysokiej-gęstości (HDPE), aby usunąć pozostałości stopionego acetalu.
Popularne Tagi: wtryskarka do tworzyw sztucznych pom, Chiny producenci, dostawcy, fabryki wtryskarek do tworzyw sztucznych pom
Para
NrMoże ci się spodobać również



Wyślij zapytanie