


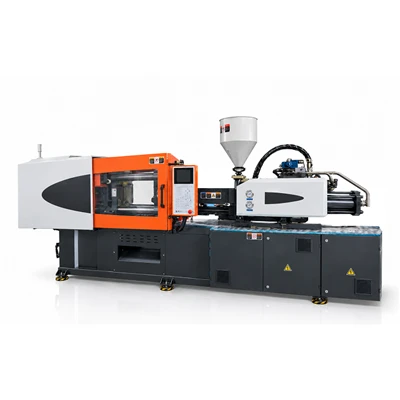
Maszyna do formowania wtryskowego tworzyw sztucznych PP
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wtryskarek do tworzyw sztucznych pp w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych wtryskarek do tworzyw sztucznych pp wyprodukowanych w Chinach tutaj z naszej fabryki.
Zaprojektowana specjalnie do przetwarzania polipropylenu, maszyna do formowania wtryskowego tworzyw sztucznych PP łączy w sobie wysoką prędkość wtrysku, precyzyjną kontrolę termiczną i stały dynamiczny nacisk zacisku. Sprzęt ten zarządza szybką krystalizacją i skurczem objętościowym charakterystycznym dla żywic polipropylenowych, zapewniając spójne wymiary części i zoptymalizowane czasy cykli w przypadku opakowań, części samochodowych i towarów konsumpcyjnych.
Mechanika formowania polipropylenu
Co to jest polipropylen?
Polipropylen jest półkrystalicznym tworzywem termoplastycznym o gęstości od 0,90 g/cm3 do 0,91 g/cm3. Oferuje wysoką odporność chemiczną i wytrzymałość zmęczeniową mechaniczną, dostępny w gatunkach homopolimerów, kopolimerów statystycznych i kopolimerów blokowych.
Wymagania dotyczące przetwarzania
Przejście od stopu do krystalicznego ciała stałego powoduje skurcz objętościowy od 1,5% do 2,5%. Kontrolowanie tej zmiany wymaga precyzyjnych, wielostopniowych-zmian ciśnienia utrzymywania i równomiernego rozkładu temperatury stopu, aby zapobiec zapadnięciom, pustym przestrzeniom objętościowym i różnicowemu skurczowi.
Podstawowe cechy przetwarzania
- Wysoka entalpia topnienia kryształów wymagająca wydajnego dostarczania ciepła podczas plastyfikacji.
- Zakres szybkości płynięcia stopu (MFR) wynosi od 2 g/10 min w przypadku elementów konstrukcyjnych do ponad 100 g/10 min w przypadku opakowań cienkościennych-.
- Lepkość nie-newtonowska-rozrzedzająca przy dużych prędkościach wtrysku.
Wyzwania związane z przetwarzaniem materiałów
Szybkość płynięcia i ścinania:Gatunki o wysokim MFR łatwo płyną, ale są wrażliwe na miejscowe nagrzewanie przy ścinaniu, co powoduje rozpad łańcucha polimeru, zmianę koloru i wybłyski na liniach podziału narzędzia.
Zarządzanie ciepłem:Wahania temperatury wzdłuż cylindra powodują zmiany lepkości stopu, powodując zmianę ciężaru śrutu-do-strzału i niezrównoważony czas zgrzewania zasuwy.
Dynamika ciśnienia:Opóźniona reakcja na ciśnienie docisku umożliwia cofanie się polimeru przez przewężki, co prowadzi do powstawania zapadnięć powierzchniowych na grubych żebrach konstrukcyjnych.
Skurcz i zniekształcenie:Asymetryczne chłodzenie na różnych grubościach ścianek generuje kierunkowe naprężenia wewnętrzne, powodując wypaczenia części i odchylenia wymiarowe.
Degradacja termiczna:Wydłużony czas przebywania w podwyższonych temperaturach cylindra powoduje rozkład szkieletu polimeru, zmniejszając odporność na uderzenia mechaniczne.
Najważniejsze informacje dotyczące konfiguracji maszyny
Jednostka wtryskowa
Układ wtrysku dwucylindrowego-zapewnia zrównoważone siły osiowe podczas-faz wtrysku o dużej prędkości. Zintegrowane enkodery liniowe monitorują położenie w celu wykonania-odcięcia od napełniania do utrzymania ciśnienia z tolerancją milisekundową.
Zespół śruby i lufy
Ma dedykowaną geometrię śruby z polipropylenu o stosunku długości-do-średnicy (L/D) 22:1 i profilu kompresji 3:1. Opcjonalna sekcja mieszania barierowego umożliwia szybką plastyfikację bez uszkodzenia polimeru przez ścinanie. Bimetaliczna obróbka lufy chroni przed zużyciem podczas pracy z gatunkami wzmocnionymi minerałami.
Regulacja termiczna
Wielostrefowe-jednostki sterujące PID utrzymują temperaturę w strefie beczki w zakresie ±1 stopnia. Ceramiczna-izolowana,-chłodzona wodą gardziel paszowa zapobiega mostkowaniu peletów i zatykaniu gardzieli paszowej.
Serwo-Układ hydrauliczny
Wysoko-czuły serwosilnik w połączeniu z wewnętrzną pompą zębatą reguluje moc hydrauliczną. Zamknięta-pętla sprzężenia zwrotnego zapewnia szybką reakcję ciśnienia podczas przejść pakowania, jednocześnie obniżając zużycie energii w porównaniu z systemami o stałej-wyporności.
Mechanika mocowania
Pięciopunktowy system podwójnego przełączania zapewnia równomierną siłę docisku na powierzchni płyty. Płyty dociskowe zoptymalizowane pod kątem-elementów skończonych- minimalizują ugięcie pod wpływem nacisku, chroniąc oprzyrządowanie formy i redukując wypływki na linii podziału.
Ulepszenia produkcji i jakości
Stabilność wtrysku:Sterowanie serwomechanizmem w-pętli zamkniętej utrzymuje ustawione profile prędkości wtrysku w zależności od zmian współczynnika MFR żywicy, redukując dryft masy śrutu.
Szybkie przejście do pakowania:Reakcja hydrauliczna zapewnia szybkie przenoszenie ciśnienia trzymającego, zapobiegając tworzeniu się zapadnięć na grubych elementach.
Konsystencja termiczna:Wielo-strefowe ogrzewanie PID zapobiega miejscowym gorącym punktom, chroniąc-wrażliwe termicznie przedmieszki kolorowe i dodatki zwiększające wydajność.
Jednorodne plastyfikowanie:Napędy plastyfikujące o wysokim-momencie obrotowym zapewniają stałą temperaturę stopu w szybkich sekwencjach cykli.
Powtarzalność poduszek:Liniowe sprzężenie zwrotne przetwornika utrzymuje pozycję poduszki w zakresie ±0,1 mm, zapewniając stabilne wymiary części.
Optymalizacja cyklu:Zsynchronizowane ruchy zacisku i rdzenia skracają czas trwania cyklu suchego, zwiększając wydajność części na godzinę.
Kluczowe parametry przetwarzania
|
Zmienna procesowa |
Standardowy cel |
Zakres operacyjny |
|
Temperatura topnienia |
220 stopni |
200 stopni - 260 stopni |
|
Temperatura formy |
40 stopni |
20 stopni - 60 stopni |
|
Ciśnienie wtrysku |
100 MPa |
70 - 150 MPa |
|
Prędkość wtrysku |
Wysoki |
120 - 250 mm/s |
|
Ciśnienie wsteczne |
1,0 MPa |
0.5 - 2.0 MPa |
|
Prędkość śruby |
90 obr./min |
40 - 140 obr./min |
Podstawowe zastosowania produktów
Cienkie-opakowanie ścienne:Pojemniki na żywność, wiadra na produkty mleczne i wiadra wymagające dużych prędkości wtrysku w celu wypełnienia cienkich profili przed zamrożeniem bramy.
Czapki i zamknięcia:Gwintowane zamknięcia i-żywe pokrywy zawiasów wymagające-jednorodności masy w wielu wnękach i niskiego naprężenia wewnętrznego, aby zachować trwałość zawiasów.
Komponenty samochodowe:Panele drzwi, wewnętrzne listwy wykończeniowe i obudowy akumulatorów formowane z materiałów wypełnionych minerałem- lub{1}}szkłem.
Artykuły gospodarstwa domowego i przechowywanie:Pudełka do przechowywania, skrzynki i kosze wymagające sztywnego mocowania płyty, aby zapobiec pękaniu linii podziału.
Opakowanie medyczne:Tace na pipety, cylindry na strzykawki i pojemniki na płyny produkowane zgodnie z wymogami czystego środowiska z opcjami czystego smarowania.
Specyfikacje techniczne
|
Model maszyny |
Siła mocowania (kN) |
Średnica śruby (mm) |
Objętość strzału (cm3) |
Ciśnienie wtrysku (MPa) |
Krawat-Odległość pręta (mm) |
|
Model 160 |
1600 |
45 |
318 |
175 |
460 × 460 |
|
Model 260 |
2600 |
55 |
570 |
168 |
580 × 580 |
|
Model 380 |
3800 |
65 |
995 |
160 |
720 × 720 |
|
Model 500 |
5000 |
80 |
1960 |
155 |
830 × 830 |
Często zadawane pytania
P: Czy ta maszyna może przetwarzać polipropylen-z wypełnieniem szklanym lub-wzmocnionym minerałem?
O: Tak. Przetwarzanie materiałów wzmocnionych wymaga wyposażenia urządzenia w bimetaliczną lufę i pakiet śrub z węglików spiekanych odpornych na zużycie. Komponenty te są odporne na zużycie ścierne spowodowane włóknami szklanymi lub dodatkami mineralnymi w długich seriach produkcyjnych.
P: Która konfiguracja śrub jest odpowiednia do-produkcji na dużą skalę?
Odp.: Ślimak o stosunku L/D 22:1, stopniu sprężania 3:1 i dedykowana głowica mieszająca zapewnia pełną homogenizację stopu. Taka konstrukcja zapewnia równomierne ogrzewanie żywicy i dyspersję kolorów bez degradacji termicznej przy wyższych prędkościach obrotowych.
P: Jaki poziom precyzji kontroli temperatury jest wymagany do przetwarzania?
Odp.: Zaleca się wielo-strefową regulację PID utrzymującą temperatury w granicach ±1 stopnia we wszystkich strefach grzewczych beczki. Dokładna regulacja termiczna zapobiega miejscowemu rozkładowi żywicy i utrzymuje stabilną lepkość stopu.
P: Jak określa się siłę zwarcia w przypadku form polipropylenowych?
Odp.: Wymagania dotyczące siły mocowania są obliczane na podstawie całkowitej przewidywanej powierzchni wnęki, grubości ścianki i współczynnika MFR żywicy. Części standardowe zazwyczaj wymagają współczynnika ciśnienia mocowania wynoszącego 30 - 50 MPa na jednostkę rzutowanej powierzchni, natomiast elementy cienkościenne wymagają wyższych współczynników nacisku w zależności od konkretnej geometrii formy.
Popularne Tagi: wtryskarka do tworzyw sztucznych pp, Chiny producenci, dostawcy, fabryki wtryskarek do tworzyw sztucznych pp
Następny
NrMoże ci się spodobać również


Wyślij zapytanie