


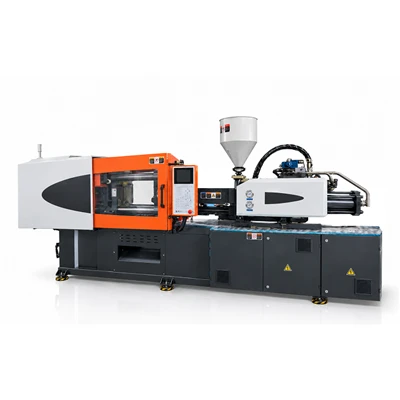
Maszyna do formowania wtryskowego tworzyw sztucznych PE
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wtryskarek do tworzyw sztucznych PE w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych wtryskarek do tworzyw sztucznych PE wyprodukowanych w Chinach tutaj z naszej fabryki.
Maszyna do formowania wtryskowego tworzyw sztucznych PE łączy w sobie napędy śrubowe o wysokim-momencie obrotowym, dedykowaną geometrię mieszania barierowego i wielo-strefową regulację termiczną PID do przetwarzania żywic polietylenowych o wysokiej-, małej-gęstości i liniowej-gęstości. Zbudowany z myślą o zmiennych zakresach lepkości i wysokim skurczu termicznym, system kontroluje gęstość stopu i zmianę ciśnienia utrzymującego w pojemniku, zamknięciu i formowaniu komponentów technicznych.
Przegląd formowania wtryskowego materiałów polietylenowych
Co to jest polietylen (PE)?
Polietylen to półkrystaliczny termoplast charakteryzujący się odpornością chemiczną, udarnością i zmiennymi właściwościami płynięcia stopu w różnych gatunkach polietylenu o wysokiej-gęstości (HDPE), polietylenu{{2}o małej gęstości (LDPE) i liniowego polietylenu o małej-gęstości (LLDPE).
Dlaczego polietylen wymaga kontrolowanego formowania wtryskowego
Polietylen wykazuje wysoki krystaliczny skurcz termiczny, znaczne zmiany objętościowe podczas przejścia fazowego i lepkość wrażliwą na-szybkość ścinania. Przetwarzanie wymaga precyzyjnej homogenizacji stopu,-wielostopniowego utrzymywania ciśnienia i równomiernego rozkładu chłodzenia formy, aby zapobiec tworzeniu się pustych przestrzeni, zapadnięciom i wypaczeniom wymiarowym.
Typowe cechy przetwarzania
- Szeroki zakres temperatur topnienia wymagający precyzyjnych profili ogrzewania strefy beczki.
- Wysoka pojemność cieplna właściwa wymagająca ciągłego wkładu energii uplastyczniającej i zrównoważonego chłodzenia formy.
- Stopień skurczu objętościowego waha się od 1,5% do 3,0% w zależności od gęstości żywicy i rozkładu masy cząsteczkowej.
- Nie-newtonowskie ścinanie-rozrzedzenie przepływu przy podwyższonych prędkościach wtrysku.
Materiał-Specyficzne wyzwania związane z przetwarzaniem
Przepływ stopu
Różnice we wskaźniku płynięcia stopu w różnych gatunkach HDPE i LDPE powodują niespójne-prędkości czołowe przepływu, co prowadzi do defektów linii spawania lub wypływów granicznych, gdy dynamika ciśnienia nie jest skalibrowana.
Temperatura
Niewłaściwe profilowanie termiczne powoduje niepełne stopienie żywicy lub miejscową degradację termiczną, co skutkuje utratą wytrzymałości mechanicznej i przebarwieniami powierzchni.
Ciśnienie
Niewystarczający nacisk docisku powoduje zapadnięcia się materiału w pobliżu grubych sekcji ścian, natomiast nadmierny nacisk w jamie powoduje naprężenia szczątkowe i zakleszczenie wyrzutowe.
Skurcz
Chłodzenie różnicowe na nierównych grubościach ścianek powoduje nierównomierny skurcz liniowy, co powoduje-przestrzenne wypaczenia i różnice wymiarowe po formowaniu.
Czułość na ścinanie
Nadmierne-ścinanie wysoko-molekularnych- gatunków PE przy dużych prędkościach obrotowych ślimaka podnosi temperaturę stopu, powodując rozerwanie łańcucha polimeru i utratę właściwości.
Konfiguracja maszyny do formowania polietylenu
Jednostka wtryskowa
Silniki hydrauliczne o wysokim-momencie obrotowym utrzymują stabilność obrotu ślimaka w warunkach stopu o wysokiej lepkości. Zawory proporcjonalne reagują na wielostopniowe-szybkość wtrysku i polecenia przełączania podczas napełniania komory.
Śruba i beczka
Geometrie ślimaków o stosunkach L/D od 20:1 do 22:1 posiadają dedykowane strefy mieszania barierowego, które wspomagają plastyfikację żywicy i dyspersję kolorowych przedmieszek bez przegrzania przy ścinaniu. Azotowane powierzchnie lufy wytrzymują ciągłą pracę mechaniczną.
Kontrola temperatury
Wielo-strefowe pasma grzejne PID w połączeniu z przekaźnikami-półprzewodnikowymi utrzymują temperaturę beczki w zakresie ±1 stopnia wartości zadanej. Monitorowanie temperatury oleju w-zamkniętej pętli stabilizuje transfer ciepła.
Układ napędu hydraulicznego/serwo
Elektro-serwonapędy elektrohydrauliczne regulują ciśnienie w systemie i przepływ objętościowy w oparciu o-rzeczywiste wymagania dotyczące obciążenia, utrzymując dokładność ciśnienia utrzymywania podczas długich cykli chłodzenia.
Jednostka zaciskowa
Pięciopunktowy, podwójny-przełącznikowy system mocowania mechanicznego rozkłada siłę równomiernie na powierzchnie płyt dociskowych, zmniejszając ugięcie płyty i chroniąc formy podczas-szybkich cykli mocowania.
Ulepszenia procesu formowania polietylenu
Stabilność wtrysku
Liniowy przetwornik sprzężenia zwrotnego z dokładnością do 0,1 mm monitoruje położenie wtrysku, utrzymując spójność objętościową wtrysku i redukując-błysk-skoku.
Kontrola ciśnienia
Proporcjonalne, wielostopniowe profile-przytrzymujące kompensują objętościowe skurcze żywicy podczas zmiany fazy, ograniczając powstawanie zapadnięć w grubych-sekcjach.
Stabilność temperatury
Strefowa regulacja termiczna cylindra zapobiega miejscowej akumulacji ciepła, chroniąc dodatki żywiczne i stabilizując lepkość stopu przedostającego się do dyszy.
Plastyfikująca konsystencja
Profile śrub barierowych redukują frakcję niestopionego polimeru, zapewniając jednolitą entalpię stopu i gęstość stopu podczas ciągłych serii produkcyjnych.
Powtarzalność wagi
Kontrola w czasie rzeczywistym-punktów przełączania prędkości wtrysku i przeciwciśnienia zapewnia powtarzalność ciężaru wtrysku-do-z wahaniami mniejszymi niż 0,3% w trybie pracy ciągłej.
Wydajność cyklu
Opcje jednoczesnego uplastyczniania podczas ruchu zacisku w połączeniu z obwodami hydraulicznymi o-wysokim przepływie optymalizują sekwencje ruchów maszyny w celu skrócenia czasu cyklu suszenia.
Zalecane parametry przetwarzania/kontroli
|
Parametr przetwarzania |
Seria HDPE |
Seria LDPE / LLDPE |
Jednostka |
|
Temperatura topnienia |
200 – 260 |
180 – 230 |
stopień |
|
Temperatura formy |
20 – 60 |
15 – 50 |
stopień |
|
Ciśnienie wtrysku |
70 – 140 |
60 – 120 |
MPa |
|
Prędkość wtrysku |
Średnie do wysokiego |
Średnie do wysokiego |
mm/s |
|
Ciśnienie wsteczne |
0.5 – 1.5 |
0.3 – 1.0 |
MPa |
|
Prędkość ślimaka (RPM) |
40 – 90 |
50 – 110 |
obr./min |
|
Czas chłodzenia |
Obliczane na podstawie reguły grubości ścianki |
Obliczane na podstawie reguły grubości ścianki |
s |
Typowe zastosowania
Pojemniki do pakowania
Sztywne wiadra, skrzynki do przechowywania, skrzynki i cienkościenne pojemniki na żywność, które wymagają odporności na uderzenia, sztywności konstrukcyjnej i stabilnych czasów cykli.
Gwintowane zamknięcia i nakładki
Nakrętki, zamknięcia i łączniki gwintowane-z zabezpieczeniem przed manipulacją, wymagające precyzyjnego odwzorowania geometrii gwintu i niskich tolerancji owalności.
Armatura rurowa i hydraulika
Złączki rur ciśnieniowych, kolanka, trójniki i złączki drenażowe wymagające-wolnych wewnętrznych-przekrojów poprzecznych i ścian nośnych-.
Komponenty przemysłowe
Zbiorniki na płyny, beczki na chemikalia, palety transportowe i obudowy ochronne wymagające odporności chemicznej i integralności strukturalnej.
Produkty gospodarstwa domowego
Przybory kuchenne, pojemniki na śmieci, pojemniki do przechowywania i elementy mebli wymagające spójnego wykończenia powierzchni i stabilności wymiarowej.
Dane techniczne maszyny
|
Specyfikacja |
Jednostka |
Model 160T |
Model 260T |
Model 400T |
Model 650T |
|
Siła zaciskania |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
Krawat-Odstęp prętów (wys. × szer.) |
mm |
460 × 460 |
580 × 580 |
730 × 730 |
920 × 920 |
|
Maksymalne światło dzienne |
mm |
900 |
1,120 |
1,450 |
1,820 |
|
Skok wyrzutnika |
mm |
130 |
160 |
200 |
260 |
|
Średnica śruby |
mm |
45 |
55 |
70 |
85 |
|
Stosunek L/D |
L/D |
22:1 |
22:1 |
21:1 |
20:1 |
|
Objętość strzału |
cm³ |
340 |
620 |
1,280 |
2,380 |
|
Masa strzału (PE) |
g |
255 |
465 |
960 |
1,785 |
|
Ciśnienie wtrysku |
MPa |
175 |
168 |
162 |
155 |
|
Szybkość wtrysku |
cm³/s |
185 |
245 |
410 |
620 |
|
Wkręć maksymalną prędkość |
obr./min |
210 |
190 |
160 |
140 |
Często zadawane pytania
P: Czy maszyna może przetwarzać różne gatunki polietylenu w tej samej konfiguracji?
O: Tak. Jednostka wtryskowa i systemy kontroli temperatury przetwarzają HDPE, LDPE i LLDPE. Dostosowanie stref termicznych cylindra, przeciwciśnienia i profili prędkości wtrysku umożliwia przetwarzanie różnych gatunków żywic bez zmiany zespołu ślimaka.
P: Jaka konfiguracja śrub jest zalecana do przetwarzania polietylenu?
Odp.: Zaleca się śrubę o współczynniku L/D od 20:1 do 22:1 z zabierakiem barierowym i dedykowaną głowicą mieszającą. Taka geometria zapewnia homogenizację termiczną i dyspersję dodatków bez generowania nadmiernej energii ścinania, która mogłaby spowodować degradację łańcuchów polimerowych-molekularnych-.
P: Jaka precyzja kontroli temperatury jest wymagana w przypadku części z polietylenu-o niskim wypaczeniu?
Odp.: Strefy grzewcze beczek wymagają regulacji temperatury PID z tolerancją ±1 stopnia. Obwody chłodzenia formy wymagają zrównoważonego rozkładu wody w kolektorze-o dużym przepływie, utrzymującego równomierność temperatury w granicach ±2 stopni na płytach rdzenia i gniazda, aby zminimalizować różnicowy skurcz termiczny.
P: Czy w modelach standardowych można przetwarzać wypełnione lub wzmocnione mieszanki polietylenowe?
O: Tak. Można przetwarzać wypełnione związki polietylenowe zawierające węglan wapnia lub talk. W przypadku związków wypełnionych minerałami-o zawartości przekraczającej 15% wagowych dostępne są opcjonalne śruby bimetaliczne i utwardzane tuleje lufy chroniące komponenty przed ścieraniem mechanicznym.
P: W jaki sposób dobiera się tonaż maszyny do-pojemników z polietylenu o głębokiej komorze?
Odp.: Wybór maszyny zależy od całkowitej przewidywanej powierzchni, grubości ścianki, stosunku długości przepływu-do-grubości i wymagań dotyczących skoku wyrzutu rdzenia. Zalecaną siłę mocowania oblicza się na podstawie 0,3 do 0,5 tony na centymetr kwadratowy projektowanej powierzchni, zapewniając odpowiednią ilość światła dziennego i skoku do automatycznego usuwania części.
Popularne Tagi: wtryskarka do tworzyw sztucznych pe, Chiny producenci, dostawcy, fabryki wtryskarek do tworzyw sztucznych pe
Może ci się spodobać również


Wyślij zapytanie