


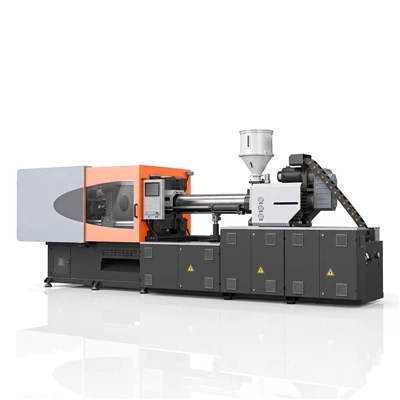
Wysokowydajna-maszyna do formowania tworzyw sztucznych
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców-wydajnych maszyn do formowania tworzyw sztucznych w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych-wysokowydajnych maszyn do formowania tworzyw sztucznych wyprodukowanych w Chinach z naszej fabryki.
Wysokowydajna-maszyna do formowania tworzyw sztucznych łączy technologię dynamicznego serwonapędu z precyzyjnym sterowaniem hydraulicznym, aby zapewnić dokładną regulację ciśnienia i niższe zużycie energii w intensywnych cyklach przetwarzania. Nowoczesne przetwarzanie żywic wymaga stabilnych temperatur oleju, ścisłej powtarzalności mechanicznej i precyzyjnej kontroli ciężaru wtrysku, aby zapewnić stabilność wymiarową w-produkcji wielkoseryjnej.
Co sprawia, że wtryskarka jest energooszczędna?
Efektywność energetyczna polega na dopasowaniu mocy wyjściowej bezpośrednio do-rezystancji maszyny w czasie rzeczywistym w każdej milisekundie cyklu. Standardowe układy-o stałej wydajności uwalniają nadmiar płynu hydraulicznego przez zawory nadmiarowe pod wysokim ciśnieniem, generując ciepło odpadowe i niepotrzebny pobór mocy. Systemy o wysokiej-wydajności optymalizują zużycie energii poprzez ciągłe zarządzanie energią:
Serwonapęd:Silniki z magnesami trwałymi o wysokim-momencie obrotowym dynamicznie dostosowują prędkość obrotową, pobierając moc proporcjonalnie do zapotrzebowania na przepływ i ciśnienie.
Zapotrzebowanie hydrauliczne:Objętość wyjściowa dopasowuje się do prędkości aktywnej osi, zapobiegając niepotrzebnemu przepływowi płynu w fazach statycznych.
Sterowanie pompą:Czujniki ciśnienia w-pętli zamkniętej zapewniają-informacje zwrotne w czasie rzeczywistym, umożliwiające regulację momentu obrotowego w precyzyjnych granicach operacyjnych.
Praca w trybie bezczynności:Prędkość wału spada w okresach-bezczynności, zmniejszając pobór prądu w trybie gotowości.
Cykl wtrysku:Obliczone krzywe przyspieszenia silnika zmniejszają straty tarcia płynu wzdłuż kolektorów zaworowych.
Ciśnienie trzymania:Tryb kontroli-momentu obrotowego zapewnia stały nacisk utrzymujący przy minimalnej prędkości obrotowej.
Plastyfikacja:Napędy hydrauliczne o wysokim-momencie obrotowym utrzymują stałą jednorodność stopu, zapobiegając jednocześnie degradacji termicznej.
Wymagania dotyczące chłodzenia:Zmniejszone ogrzewanie oleju obniża zapotrzebowanie na wodę chłodzącą i zmniejsza obciążenie wieży chłodniczej.
Układ hydrauliczny napędzany serwo-
Układ hydrauliczny-napędzany serwomechanizmem działa jako sieć dynamicznej regulacji mocy-w zamkniętej pętli. Zamiast napędzać silniki indukcyjne-o ciągłej prędkości, w tej konfiguracji wykorzystuje się napędy synchroniczne z magnesami trwałymi połączone z wewnętrznymi pompami zębatymi.
Gdy czynności wymagają dużego przepływu przy niskim ciśnieniu, np. szybki ruch zacisku, napęd szybko przyspiesza, aby zapewnić objętość. Podczas faz utrzymywania-wysokiego ciśnienia, gdy zapotrzebowanie na przepływ maleje, przetwornica zwalnia, aby utrzymać precyzyjne ciśnienie w układzie, zużywając jednocześnie moment obrotowy niezbędny do przeciwstawienia się przeciwciśnieniu. Dopasowanie pojemności oleju do rzeczywistego-obciążenia pracą zmniejsza tarcie płynu, spowalnia degradację oleju i obniża koszty konserwacji.
Zużycie energii podczas cyklu wtrysku
Mocowanie:Wysoki przepływ szybko przesuwa połowę formy do przodu, przechodząc do maksymalnego ciśnienia po mechanicznym zablokowaniu.
Zastrzyk:Maksymalne ciśnienie i maksymalny przepływ całkowicie wypełniają wnęki formy. Zapotrzebowanie na moc osiąga maksymalną wydajność przez kontrolowany czas.
Holding:Stałe ciśnienie hydrauliczne utrzymuje geometrię części przy przepływie bliskim-zeru. Prędkość silnika spada, zmniejszając pobór mocy.
Plastyfikacja:Ciągły moment obrotowy obraca śrubę w celu przenoszenia i topienia granulek polimeru, a pobór mocy jest powiązany z lepkością żywicy i prędkością wału.
Otwarcie formy:Wysoka siła hydrauliczna inicjuje oderwanie formy, po czym następuje ruch suwowy pod niskim-ciśnieniem.
Wyrzucanie:Niskie ciśnienie hydrauliczne i minimalny przepływ napędzają mechaniczne kołki wypychające.
Wydajność wtrysku i plastyfikacji
Plastyfikacja i wydajność wtrysku bezpośrednio wpływają na tolerancję ciężaru części i stabilność cyklu. Śruby bimetaliczne o wysokim stosunku L/D generują jednolite temperatury stopu przy niższych przeciwciśnieniach.
Czas reakcji układu hydraulicznego wynoszący 30 milisekund umożliwia płynne przejście od sterowania prędkością do sterowania ciśnieniem. Precyzyjny moment przełączania eliminuje naprężenia wewnętrzne części i zapobiega mechanicznym obciążeniom udarowym elementów konstrukcyjnych. Algorytmy prędkości w zamkniętej pętli-kontrolują obrót śruby, aby zapewnić stałą wagę wtrysku w narzędziach wielo-wnękowych.
Wydajność produkcji i efektywność energetyczna
Ocena ogólnej wydajności operacyjnej wymaga analizy konkretnego zużycia energii mierzonego w kilowatogodzinach-na kilogram przetworzonego materiału (kWh/kg).
Specyficzne zużycie energii=Całkowite zużycie energii (kWh) / Całkowity przetworzony materiał (kg)
Czas cyklu:Krótszy czas chłodzenia zmniejsza bazową energię bezczynności przypadającą na formowany element.
Geometria części:Cienkie-części ścienne wymagają szybkiego przyspieszenia wtrysku, podczas gdy-grubsze elementy ścienne wykonują dłuższe cykle utrzymywania przy niższych prędkościach silnika.
Właściwości żywicy:Przetwarzanie polimerów krystalicznych wymaga innych nakładów termicznych i mechanicznych niż przetwarzanie materiałów amorficznych.
Konstrukcja formy:Systemy z gorącymi kanałami zmniejszają wymagane ciśnienie wtrysku w porównaniu do konfiguracji z zimnymi kanałami.
Wielkość produkcji:Ciągłe harmonogramy operacyjne maksymalizują stabilność termiczną w strefach ogrzewania beczki.
Specyfikacje techniczne
|
Parametr |
Jednostka |
160T |
260T |
400T |
650T |
|
Siła zaciskania |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
Odległość drążka ściągającego (wys. x szer.) |
mm |
470 x 470 |
580 x 580 |
730 x 730 |
920 x 920 |
|
Skok otwarcia formy |
mm |
420 |
530 |
680 |
880 |
|
Maksymalna / minimalna wysokość formy |
mm |
500 / 180 |
600 / 220 |
750 / 300 |
950 / 380 |
|
Średnica śruby |
mm |
45 |
55 |
70 |
90 |
|
Teoretyczna objętość strzału |
cm³ |
334 |
593 |
1,231 |
2,608 |
|
Masa strzału (PS) |
g |
304 |
540 |
1,120 |
2,373 |
|
Maksymalne ciśnienie wtrysku |
bar |
1,850 |
1,780 |
1,650 |
1,580 |
|
Ciśnienie pompy systemowej |
bar |
160 |
160 |
160 |
160 |
|
Moc silnika serwo |
kW |
18.5 |
28.5 |
45 |
62 |
|
Moc grzewcza |
kW |
10.5 |
14.2 |
22.5 |
34 |
Odpowiednie materiały
Polipropylen (PP):Standardowy materiał do przetwarzania skrzynek, artykułów gospodarstwa domowego i opakowań strukturalnych.
Polietylen o dużej-gęstości (HDPE):Pojemniki na płyny, ciężkie nakrętki, zamknięcia i armatura przemysłowa.
Akrylonitryl-butadien-styren (ABS):Sztywne obudowy, elementy wewnętrzne i pokrywy sprzętu.
Polistyren (GPPS/HIPS):Przezroczyste opakowania i sztywne produkty konsumenckie.
Poliamid (PA6 / PA66):Elementy konstrukcyjne wymagające wytrzymałości mechanicznej i odporności na temperaturę.
Poliwęglan (PC):Osłony-odporne na uderzenia, elementy optyczne i przezroczyste osłony ochronne.
Odpowiednie zastosowania
Sztywne opakowanie
Cienkie{0}}pojemniki na żywność, zamknięcia, wiadra do przechowywania i skrzynki do przenoszenia.
Komponenty samochodowe
Podzespoły-drzwi wewnętrznych, wsporniki wykończeniowe, pokrywy i obudowy wentylacyjne.
Towary konsumpcyjne
Modułowe pojemniki do przechowywania, okucia meblowe i elementy sprzętu AGD.
Towary elektryczne
Puszki przyłączeniowe, płyty ścienne, listwy zaciskowe i obudowy rozdzielnic.
Armatura przemysłowa
Złączki rurowe, uchwyty strukturalne, organizery kabli i tace transportowe.
Polecane modele maszyn
|
Tonaż mocowania |
Podstawowy cel aplikacji |
Konfiguracja formy |
|
160T – 220T |
Elementy precyzyjne, zaślepki, obudowy elektryczne |
Oprzyrządowanie wielo-wnękowe o wymiarach do 400 x 400 mm |
|
260T – 360T |
Średnie kontenery przemysłowe, panele wykończeniowe |
Formy do głębokiego tłoczenia z jedną lub wieloma-wnękami- |
|
400T – 500T |
Skrzynie do przechowywania, duże wykończenia samochodowe |
Płyty dociskowe o-dużej sztywności z systemami-ciągania rdzenia |
|
650T – 800T |
Ciężkie opakowanie transportowe, duże panele obudowy |
Wielocylindrowe ciągi-rdzenia i duże płyty dociskowe |
Ocena efektywności energetycznej
Wybór wydajności maszyny wymaga dopasowania zmiennych technicznych, a nie polegania wyłącznie na nominalnych rozmiarach silnika. Ocena techniczna określa przewidywane zużycie energii dla określonych zastosowań formowania.
Aby przeprowadzić porównawczą ocenę energetyczną, zbierz następujące dane operacyjne:
Waga komponentu:Masa netto strzału łącznie z systemem prowadnic (g).
Docelowy czas cyklu:Całkowity czas trwania cyklu (s).
Specyfikacja żywicy:Wskaźnik szybkości płynięcia polimeru i rodzina materiałów.
Wymiary formy:Powierzchnia płyty, wysokość i układ-wyciągania rdzenia.
Roczny harmonogram operacyjny:Planowane godziny pracy w ciągu roku.
Dane istniejącego sprzętu:Moc silnika (kW) i zarejestrowane wskaźniki kWh/kg z bieżących maszyn.
Testowanie i wsparcie techniczne
Każda maszyna przed wysyłką przechodzi pełne testy fabryczne. Standardowe protokoły inspekcji sprawdzają ustawienie mechaniczne, szczelność hydrauliczną, funkcję sterowania elektrycznego i konsystencję wtrysku.
Audyt ciśnienia hydraulicznego:24-godzinne ciągłe testy pod ciśnieniem roboczym w celu potwierdzenia integralności uszczelnienia i równowagi termicznej.
Kontrola równoległości płyty:Laserowa weryfikacja ustawienia płyty przy pełnym mechanicznym obciążeniu zaciskającym.
Weryfikacja masy strzału:Pomiary masy-wielokrotnej przy użyciu form testowych w celu zweryfikowania odchylenia w zakresie ±0,2%.
Testowanie prędkości w cyklu suchym:Weryfikacja prędkości cyklu suchego i profili płynnego hamowania.
Dokumentacja:Dostawa obejmuje pełne schematy hydrauliczne, schematy okablowania elektrycznego, instrukcje obsługi i referencje części zamiennych.
Wsparcie przy uruchomieniu:Pomoc techniczna na miejscu-obejmuje poziomowanie, uruchomienie układu hydraulicznego, kalibrację parametrów i szkolenie operatorów.
Często zadawane pytania
P: Czym układ serwo-hydrauliczny różni się od tradycyjnego układu o zmiennym wydatku?
Odp.: Układy serwo-hydrauliczne dostosowują prędkość obrotową silnika bezpośrednio do wymagań układu pod względem ciśnienia i objętości. Systemy o zmiennym wydatku napędzają silniki prądu przemiennego ze stałą prędkością i regulują kąt tarczy sterującej pompy w celu regulacji przepływu. Działanie serwa zwiększa dynamikę, zmniejsza nagrzewanie się oleju i zmniejsza pobór mocy podczas faz cyklu statycznego.
P: Jaka konserwacja jest wymagana w przypadku zespołu pompy hydraulicznej serwo?
Odp.: Konserwacja obejmuje sprawdzanie czystości oleju hydraulicznego zgodnie z normami ISO 4406 co 2000 godzin pracy, coroczną wymianę elementów filtra i utrzymywanie roboczej temperatury oleju pomiędzy 35 a 45 stopni. Serwosilnik działa przy zmniejszonym naprężeniu termicznym i nie wymaga wymiany szczotek.
P: Czy ta maszyna może przetwarzać-żywice wysokotemperaturowe, takie jak PA66 lub PC?
O: Tak. Maszyny mogą być wyposażone w ceramiczne opaski grzejne, bimetaliczne cylindry i ślimaki dostosowane do specyficznych właściwości stopionego polimeru. Zamknięte-regulatory temperatury PID regulują ciepło we wszystkich strefach grzewczych.
P: W jaki sposób obliczany jest tonaż zacisku dla nowej formy?
Odp.: Siłę zacisku określa się, mnożąc rzutowaną powierzchnię uformowanego elementu (łącznie z wlewami) przez wymagane ciśnienie żywicy we wnęce. Grubość ścianki, długość ścieżki przepływu i rozmieszczenie zasuwy wpływają na całkowitą wymaganą siłę zaciskania.
P: Jaka infrastruktura energetyczna jest niezbędna do instalacji instalacji?
Odp.: Instalacja wymaga standardowego 3-fazowego zasilania przemysłowego (380 V, 415 V lub 460 V przy 50 Hz lub 60 Hz). Linia zasilająca musi wytrzymać łączne obciążenie głównego serwonapędu i maksymalną wydajność grzania beczki. Pełny układ i rysunki elektryczne są dostarczane przed dostawą.
Popularne Tagi: wysokowydajna-maszyna do formowania tworzyw sztucznych, Chiny-wysokowydajna maszyna do formowania tworzyw sztucznych, producenci, dostawcy, fabryka
Może ci się spodobać również


Wyślij zapytanie