


Stabilny tył-Maszyna do formowania ciśnieniowego
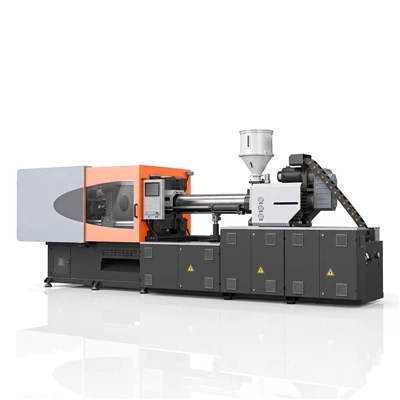
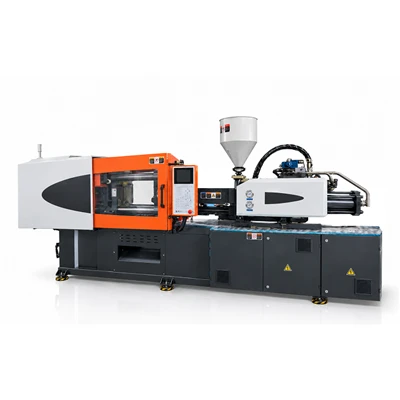
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców stabilnych maszyn do formowania ciśnieniowego-w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanej, stabilnej maszyny do formowania ciśnieniowego- wyprodukowanej w Chinach tutaj z naszej fabryki.
Maszyna do formowania pod-ciśnieniowym stabilnym łączy w sobie-proporcjonalną regulację ciśnienia w czasie rzeczywistym i-szybkie hydrauliczne sprzężenie zwrotne w celu regulowania gęstości stopu plastyfikującego podczas odzyskiwania ślimaka. Utrzymując stały opór ślimaka podczas plastyfikacji, sprzęt ten stabilizuje tolerancje masy wtrysku, usuwa uwięzione powietrze i utrzymuje lepkość dynamiczną w ciągłych cyklach precyzyjnych z wieloma-komorami.
Co decyduje o precyzji formowania wtryskowego?
Precyzyjne formowanie opiera się na ścisłej synchronizacji między sztywnością mechaniczną, granicami termicznymi i metrykami odpowiedzi hydraulicznej:
Prędkość wtrysku:Stabilność profilu prędkości zapewnia równomierny postęp frontu stopu, kontrolując lokalne szybkości ścinania i naprężenia wewnętrzne w obrębie geometrii cienkich-ścianek.
Ciśnienie wtrysku:Stałe dostarczanie ciśnienia zapobiega różnicom skurczu objętościowego w zestawach gniazd, jednocześnie eliminując wypływki na linii podziału.
Kontrola pozycji:Pomiar położenia śruby z dokładnością do ±0,01 mm umożliwia ustawienie punktu przejścia pomiędzy fazą napełniania i utrzymywania, co pozwala uniknąć krótkich strzałów lub nadmiernego-uszczelnienia.
Kontrola temperatury:Wielo{0}}strefowa regulacja cylindra w zakresie ±0,5 stopnia zapewnia stałą lepkość stopu i chroni-wrażliwe termicznie polimery.
Stabilność plastyfikująca:Moment obrotowy napędu śrubowego i geometria lotu homogenizującego zapewniają równomierne topienie żywicy bez degradacji termicznej.
Ciśnienie wsteczne:Ciągły opór przykładany do cofającego się ślimaka podczas plastyfikacji reguluje gęstość stopu, ewakuację gazu i dyspersję pigmentu.
Powtarzalność:Dynamiczna zdolność maszyn do odtwarzania docelowego ciśnienia, położenia i zadanych temperatur w kolejnych seriach.
Układ kontroli wtrysku
System wtrysku opiera się na-zamkniętej pętli sprzężenia zwrotnego i reakcji zaworu-o wysokiej częstotliwości, aby zachować dynamiczną dokładność:
Sterowanie w pętli zamkniętej-:Monitoruje krzywe ciśnienia i prędkości wtrysku co 0,5 ms, aby kompensować zmiany lepkości surowca.
Kontrola ciśnienia:Wielostopniowe-skoki ciśnienia wtrysku-kontrolują napełnianie poprzez płynne utrzymywanie przejść.
Kontrola prędkości:Programowalne 10-stopniowe profilowanie prędkości prowadzi żywicę przez wąskie przejścia, nie powodując odbarwień pod wpływem ścinania.
Kontrola pozycji:Absolutne enkodery optyczne śledzą ruch śruby, aby zakończyć przełączenie faz w ciągu milisekund.
Wstrzyknięcie wieloetapowe-:Dopasowane stopnie ciśnienia i prędkości równoważą gęstość ścianek, eliminują ślady opadania i minimalizują naprężenia szczątkowe.
Plastyfikacja i przygotowanie stopu
Przygotowanie stopu koncentruje się na stałej gęstości plastyfikacji podczas odzyskiwania ślimaka:
Obrót śruby:Elektryczne serwonapędy zapewniają cyfrowe sprzężenie zwrotne prędkości, utrzymując stałą prędkość ścinania niezależnie od obciążenia układu hydraulicznego.
Plastyfikacja:Specjalistyczne geometrie lotu bariery zapewniają całkowite stopienie, rozkład kolorów i kontrolowane ogrzewanie cierne.
Ciśnienie wsteczne:Sterowanie zaworem proporcjonalnym utrzymuje opór liniowy od 5 barów do 150 barów z tolerancją ± 0,5 bara, odprowadzając uwięzione substancje lotne.
Temperatura topnienia:Zintegrowane algorytmy sterowania PID regulują ceramiczne pasma grzejne, aby zatrzymać dryf temperatury podczas długich przebiegów.
Przygotowanie materiału:Gardzieli podające o kontrolowanej-temperaturze zapobiegają przedwczesnemu mięknięciu granulek, zachowując wydajność wlotu ślimaka.
System mocowania
Architektura mocowania obejmuje płyty-o wysokiej sztywności, zaprojektowane w oparciu o analizę elementów skończonych. Solidna konstrukcja płyty ogranicza ugięcie przy pełnej sile docisku, utrzymując równoległość na powierzchni podziału. Obwody zabezpieczające formę przed niskim-ciśnieniem, ustalają pozycję zacisku toru, aby zatrzymać zamykanie w przypadku wykrycia przeszkód.
Powtarzalność i stabilność procesu
Wydajność operacyjną mierzy się na podstawie dokładności masy śrutu i kontroli termicznej podczas ciągłej produkcji:
Zmiana masy strzału (CV):Utrzymuje zmienność masy wtrysku w zakresie CV mniejszym lub równym 0,08% w ciągu 1000 kolejnych cykli formowania.
Wstecz-Reakcja na nacisk:Reakcja zaworu proporcjonalnego poniżej 15 ms zapobiega skokom ciśnienia podczas uruchamiania odzyskiwania ślimaka.
Konsystencja termiczna:Jednolity rozkład entalpii stopu zmniejsza różnicowy skurcz, odkształcenia i ruchy po-formowaniu.
Śledzenie procesu:Rejestrowanie w czasie rzeczywistym-zapisuje szczytowe ciśnienie wtrysku,-profile przeciwciśnienia, czas regeneracji i położenie poduszki, co pozwala na pełne śledzenie partii.
Odpowiednie materiały
W jednostce przetwarzane są żywice towarowe, inżynieryjne i-o wysokiej wydajności:
Poliwęglan (PC) / politereftalan butylenu (PBT):Utrzymuje stabilność stopu bez degradacji łańcucha polimeru.
Poliamid (PA6 / PA66 / PA12, niewypełniony i wypełniony szkłem-):Precyzyjne przeciwciśnienie zapobiega ślinieniu się dyszy, jednocześnie chroniąc włókna szklane.
Polioksymetylen (POM):Zapobiega stagnacji żywicy poprzez dedykowane zarządzanie strefą termiczną.
Siarczek polifenylenu (PPS) / Polimer ciekłokrystaliczny (LCP):Wytrzymuje wysokie temperatury przetwarzania i duże prędkości napełniania.
Akrylonitryl-butadien-styren (ABS) / polimetakrylan metylu (PMMA):Zapewnia przejrzystość optyczną i wykończenie powierzchni wolne od smug powietrza.
Odpowiednie zastosowania
Ta konfiguracja maszyny obsługuje sektory wymagające małych wymiarów fizycznych i przejrzystości optycznej:
Precyzyjne części przemysłowe:Przekładnie, łożyska, wirniki i wewnętrzne mechanizmy napędowe.
Elementy elektryczne:Złącza wielo-pinowe, obudowy zacisków, bloki przekaźników i obudowy przełączników.
Elementy optyczne:Obudowy obiektywów kamer, płytki światłowodowe, mocowania czujników optycznych i ramki reflektorów.
Komponenty medyczne:Płytki-mikrofluidów, cylindry strzykawek, obudowy diagnostyczne i złącza płynów.
Części precyzyjne samochodowe:Korpusy zaworów paliwa, obudowy czujników, obudowy elektroniki i elementy siłowników.
Konfiguracja techniczna
|
Parametr |
Jednostka |
Wartość (120T) |
Wartość (180T) |
Wartość (260T) |
|
Siła zaciskania |
kN |
1200 |
1800 |
2600 |
|
Odległość między ściągami (wys. × szer.) |
mm |
410 × 410 |
510 × 510 |
610 × 610 |
|
Maks. Skok otwarcia formy |
mm |
360 |
440 |
530 |
|
Opcje średnicy śruby |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
Stosunek L/D |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
Teoretyczna objętość strzału |
cm³ |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
Maks. Ciśnienie wtrysku |
bar |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
Wstecz-Zakres ciśnienia |
bar |
5 - 160 |
5 - 160 |
5 - 180 |
|
Wstecz-Dokładność ciśnienia |
bar |
± 0.5 |
± 0.5 |
± 0.8 |
|
Prędkość obrotowa śruby |
obr./min |
0 - 280 |
0 - 250 |
0 - 220 |
|
Rozdzielczość przetwornika położenia |
mm |
0.01 |
0.01 |
0.01 |
|
Strefy grzewcze beczek |
Strefy |
4 + 1 |
4 + 1 |
5 + 1 |
|
Ciśnienie systemu |
MPa |
17.5 |
17.5 |
17.5 |
Testowanie i kontrola jakości
Fabryczne testy odbiorcze (FAT) weryfikują dynamiczną reakcję hydrauliczną i mechaniczną stabilność konstrukcji przed dostawą:
Test ciśnienia hydraulicznego:24-godzinna ciągła praca oceniająca reakcję zaworów i temperaturę oleju przy pełnym obciążeniu roboczym.
Wstecz-Kalibracja ciśnienia:Kalibracja krokowa zaworów proporcjonalnych w 10 ustawieniach ciśnienia (10 bar do 150 bar) w celu sprawdzenia liniowości reakcji.
Kontrola równoległości płyty:Osiowanie płyty sprawdzane przy zerowym i pełnym obciążeniu mocującym za pomocą laserowych przyrządów pomiarowych.
Test stabilności termicznej:Ciągła 12-godzinna praca podgrzewacza beczki potwierdzająca stabilność regulacji temperatury w zakresie ±0,5 stopnia.
Weryfikacja cyklu suchego:500 cykli pracy na sucho, pomiar spójności czujnika położenia i mechanicznej płynności ruchu.
Często zadawane pytania
P: W jaki sposób kontrola-ciśnienia wstecznego poprawia spójność ciężaru strzału?
Odp.: Przeciwciśnienie zapewnia ciągły opór śruby podczas odzyskiwania. Ta siła mechaniczna ściska żywicę przed końcówką śruby, odprowadzając uwięzione powietrze i normalizując gęstość materiału. Stała gęstość stopu zapewnia równomierne wypełnienie objętościowe w kolejnych cyklach.
P: Jaki zakres-ciśnienia wstecznego jest odpowiedni dla polimerów technicznych?
Odp.: Robocze przeciwciśnienie wynosi od 5 barów do 30 barów w przypadku dostępnych na rynku żywic i od 30 barów do 100 barów w przypadku polimerów konstrukcyjnych, takich jak PC, PA66 lub PBT. Zwiększenie przeciwciśnienia poprawia mieszanie żywicy, co powinno być zrównoważone prędkością ślimaka, aby ograniczyć ścinanie termiczne.
P: Czy ta maszyna może przetwarzać żywice-wzmocnione włóknem-szklanym bez zużywania się śrub?
O: Tak. Stałe przeciwciśnienie utrzymuje stabilność plastyfikacji bez konieczności zwiększania prędkości ślimaka. W przypadku związków ściernych bimetaliczne cylindry i powlekane śruby chronią luzy mechaniczne przed długotrwałym-zużyciem.
P: Co powoduje przejście od fazy wtrysku do fazy plastyfikacji?
Odp.: Sterownik inicjuje regenerację ślimaka, gdy kończy się faza utrzymywania i rozpoczyna się czas chłodzenia. Obrót ślimaka rozpoczyna się, gdy zawór proporcjonalny zarządza uwolnieniem oleju za tłokiem wtryskowym, utrzymując docelowe ciśnienie wsteczne, aż ślimak osiągnie punkt zatrzymania dozowania.
P: W jaki sposób kontrola ciśnienia w-pętli zamkniętej zapobiega oddawaniu krótkich strzałów?
Odp.: Sterowanie w pętli zamkniętej-w sposób ciągły śledzi ciśnienie w obwodzie hydraulicznym i położenie śruby. Kiedy zmienia się lepkość żywicy lub temperatura beczki, sterownik dostosowuje ustawienia zaworu w ciągu milisekund, aby podążać za zaprogramowanym profilem, zapobiegając wahaniom napełnienia.
Popularne Tagi: stabilna-maszyna do formowania ciśnieniowego, Chiny stabilna-maszyna do formowania ciśnieniowego, dostawcy, fabryka
Para
NrMoże ci się spodobać również




Wyślij zapytanie