


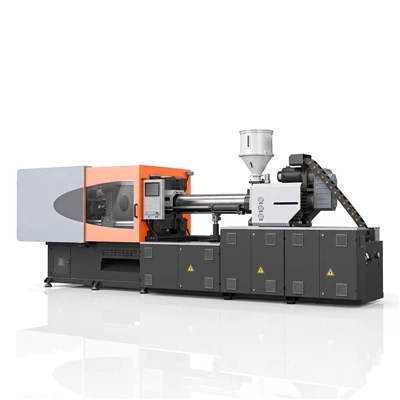
Precyzyjna maszyna do formowania plastyfikującego
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców precyzyjnych maszyn do formowania plastyfikującego w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanej precyzyjnej maszyny do formowania plastyfikującego wyprodukowanej w Chinach tutaj z naszej fabryki.
Precyzyjna maszyna do formowania plastyfikującego rozwiązuje krytyczne wyzwania związane z formowaniem precyzyjnym, eliminując gradienty temperatury stopu i wahania-masy wtrysku podczas ciągłej produkcji. Dzięki zoptymalizowanej konstrukcji ślimaka i-swoistej serwohydraulice, sprzęt ten utrzymuje jednakową lepkość materiału i spójność objętościową na poziomie mikronów-w operacjach z wieloma-komorami.
Co decyduje o precyzji formowania wtryskowego?
Prędkość wtrysku:Szybka kontrola przyspieszenia utrzymuje stałą prędkość frontu stopu, eliminując linie przepływu powierzchniowego i wewnętrzne naprężenia dynamiczne.
Ciśnienie wtrysku:Bezpośrednie monitorowanie ciśnienia hydraulicznego w-pętli zamkniętej zapobiega zmianom-grubości ścian spowodowanym przejściowymi stratami ciśnienia.
Kontrola pozycji:Enkodery optyczne o wysokiej-rozdzielczości śledzą przemieszczenie śruby i zacisku z dokładnością pozycjonowania do ±0,01 mm.
Kontrola temperatury:Wielo-strefowe regulatory termiczne z przełączaniem-półprzewodnikowym utrzymują temperaturę poszczególnych stref beczki w zakresie ±0,5 stopnia.
Trwałość plastyfikująca:Standaryzowane współczynniki kompresji i zoptymalizowane strefy ścinania zapewniają stałą homogenizację żywicy w różnych partiach materiału.
Ciśnienie wsteczne:Dynamiczne elektro-hydrauliczne zawory zwrotne-zachowują jednolitą gęstość stopu i eliminują uwięzienie gazu w sekcji dozującej.
Powtarzalność:Stała spójność masy śrutu-do-w ramach współczynnika zmienności poniżej 0,15% zapewnia ścisłą zgodność wymiarową podczas długich cykli.
Układ kontroli wtrysku
Sterowanie w pętli zamkniętej-:Jednostki-szybkie przetwarzające wykonują-korekty ciśnienia i prędkości w czasie rzeczywistym w odstępach co 0,5 milisekundy.
Kontrola ciśnienia:Przetworniki komorowe i hydrauliczne zapewniają płynne przejście od prędkości napełniania do ciśnienia pakowania.
Kontrola prędkości:Wielostopniowe-profile prędkości uwzględniają złożony stosunek długości przepływu do grubości ścianki.
Kontrola pozycji:Bezkontaktowe wagi liniowe zapewniają bezpośredni, mechaniczny sygnał zwrotny położenia bez opóźnień sygnału.
Wstrzyknięcie wieloetapowe-:Dziesięć różnych stopni prędkości i ciśnienia umożliwia tworzenie niestandardowych profili w jednym skoku.
Plastyfikacja i przygotowanie stopu
Obrót śruby:Niezależne serwonapędy utrzymują precyzyjną prędkość obrotową przy zmiennym zapotrzebowaniu na moment obrotowy.
Plastyfikacja:Oddzielenie kanałów stałej żywicy od stopionego polimeru przyspiesza przewodnictwo cieplne w całym cylindrze.
Ciśnienie wsteczne:Cyfrowe sterowanie proporcjonalne reguluje zagęszczenie stopu, zachowując jednocześnie integralność strukturalną wzmocnionych żywic.
Temperatura topnienia:Bezdotykowe czujniki-odczytują temperaturę strumienia stopionego polimeru przed końcowym wtryskiem.
Przygotowanie materiału:Uszczelnione konstrukcje gardzieli zasilającej ograniczają ekspozycję na powietrze otoczenia i wahania temperatury w strefie wejściowej.
System mocowania
Sztywność płyty:Konstrukcja-centralnej prasy równomiernie rozkłada siły zwarcia na powierzchni montażowej formy, minimalizując ugięcie środkowe.
Ochrona przed pleśnią:Wysoka-czułość monitorowania siły zatrzymuje ruch płyty po wykryciu oporu mechanicznego o wartości zaledwie 0,5 Nm.
Wskazówki dotyczące krawata-:Hartowane prowadnice liniowe utrzymują równoległość płyt przy maksymalnych obciążeniach eksploatacyjnych.
Powtarzalność i stabilność procesu
Spójność od strzału do- zależy od natychmiastowego uszczelnienia końcówki śruby w połączeniu z natychmiastową reakcją zaworu. Zintegrowany zespół pierścienia zerowego-przepływu zwrotnego blokuje objętość żywicy przed ruchem śruby do przodu. Izolowane termicznie obudowy beczek zachowują wewnętrzną równowagę cieplną, utrzymując stałą temperaturę oleju hydraulicznego podczas nieprzerwanej, ciągłej produkcji.
Odpowiednie materiały
Żywice inżynieryjne
Poliwęglan, poliamid, polioksymetylen, politereftalan butylenu.
Żywice wysokotemperaturowe-
Polieteroeteroketon, polisiarczek fenylenu, polieteroimid.
Żywice standardowe
Akrylonitryl-butadien-styren, polipropylen, polistyren.
Odpowiednie zastosowania
Komponenty przemysłowe
Przekładnie-o małym skoku,-tuleje o dużym obciążeniu, płyty ścieralne.
Elementy elektryczne
Złącza wielo-pinowe, obudowy przekaźników, listwy zaciskowe.
Elementy optyczne
Płytki dystrybucyjne światła, obudowy czujników, mocowania obiektywów.
Komponenty medyczne
Korpusy strzykawek, złącza płynów, wkłady diagnostyczne.
Komponenty samochodowe
Obudowy doprowadzania paliwa, korpusy czujników, osłony złączy.
Konfiguracja techniczna
|
Parametr |
Jednostka |
Wartość |
|
Siła zaciskania |
kN |
1200 |
|
Skok otwarcia |
mm |
380 |
|
Odległość między prętami ściągającymi |
mm |
460 x 410 |
|
Maksymalna wysokość formy |
mm |
450 |
|
Minimalna wysokość formy |
mm |
180 |
|
Średnica śruby |
mm |
32 |
|
Stosunek śruby |
L/D |
22:1 |
|
Maksymalna głośność strzału |
cm³ |
128 |
|
Ciśnienie wtrysku |
bar |
2150 |
|
Maksymalna prędkość wtrysku |
mm/s |
200 |
|
Strefy grzewcze |
Strefa |
4 + Dysza |
Testowanie i kontrola jakości
Ustawianie interferometru laserowego:Weryfikuje równoległość płyty i ruch liniowy w całym zakresie ruchu.
Kalibracja przetwornika ciśnienia:Kalibruje sprzężenie zwrotne czujnika wewnętrznego względem certyfikowanych głównych ogniw obciążnikowych.
Mapowanie dystrybucji ciepła:Skanowanie w podczerwieni potwierdza jednorodność temperatury w każdej strefie podgrzewacza beczki.
Rozszerzone testy próbne:Ciągłe 72-godzinne cykle operacyjne potwierdzają integralność obwodu hydraulicznego i trwałość uszczelnienia.
Weryfikacja odchylenia wagi:Sekwencyjne ważenie próbek potwierdza granice odchylenia standardowego poniżej 0,15%.
Często zadawane pytania
P: W jaki sposób utrzymuje się spójność-wagi strzału podczas długich, ciągłych serii?
Odp.: Szybko reagujący,-zawór pierścieniowy-zwrotny współpracuje z czujnikami pozycjonowania liniowego, aby natychmiast uszczelnić objętość stopu. System sterowania w sposób ciągły dostosowuje profile ciśnienia hydraulicznego, aby przeciwdziałać zmianom lepkości pomiędzy partiami materiału.
P: Jakie konfiguracje bębna są dostępne dla materiałów ściernych?
Odp.: Bębny bimetaliczne i śruby pokryte{{0}węglikiem wolframu są montowane podczas przetwarzania związków o dużej zawartości włókna szklanego, aby zapobiec zużyciu mechanicznemu i zachować wymiary zabieraka.
P: Jaki zakres sił zacisku istnieje dla tej serii modeli?
Odp.: Konfiguracje sprzętu obejmują siłę zwarcia od 500 kN do 4000 kN, aby uwzględnić różne wymiary formy i wymagania dotyczące przewidywanej powierzchni.
P: W jaki sposób system kontroli pomaga w śledzeniu jakości?
Odp.: System pokładowy rejestruje pełne parametry cyklu, profile temperatur i korekty parametrów operacyjnych, zapewniając eksport uporządkowanych danych na potrzeby kontroli jakości.
Popularne Tagi: precyzyjna maszyna do formowania plastyfikującego, Chiny producenci, dostawcy, fabryka precyzyjnych maszyn do formowania plastyfikującego
Może ci się spodobać również


Wyślij zapytanie