


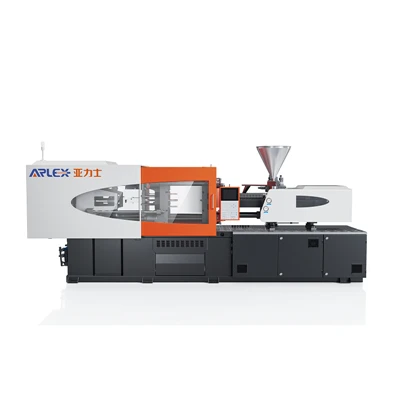
Maszyna do formowania wtryskowego z zamkniętą-pętlą
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wtryskarek ze sterowaniem w zamkniętej pętli-w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych wtryskarek ze sterowaniem w zamkniętej pętli- wyprodukowanych w Chinach tutaj z naszej fabryki.
Precyzyjne formowanie wymaga minimalnego-wypływu linii podziału, zerowych krótkich wtrysków i wąskich tolerancji wymiarowych w długich seriach produkcyjnych. Maszyna do formowania wtryskowego z zamkniętą-pętlą eliminuje degradację termiczną i wahania ciśnienia podczas przetwarzania. Zintegrowane czujniki-o wysokiej częstotliwości monitorują-w czasie rzeczywistym ciśnienie, prędkość i położenie śruby, regulując hydrauliczne lub elektryczne serwozawory w ciągu milisekund, aby utrzymać identyczne wypełnienie komory w każdym cyklu.
Co decyduje o precyzji formowania wtryskowego?
Osiągnięcie spójnego dynamicznego wypełnienia zależy od fizycznej stabilności siedmiu kluczowych zmiennych:
Prędkość wtrysku:Stała prędkość stopu zapobiega różnicowemu chłodzeniu, rozpryskiwaniu i strukturalnym słabym punktom.
Ciśnienie wtrysku:Precyzyjne ciśnienie wewnętrzne przenosi prawidłową gęstość upakowania do gniazda, nie powodując ugięcia formy.
Kontrola pozycji:Dokładne zakończenie skoku śruby zapobiega nadmiernemu-upakowaniu i rozdzielaniu-błysków linii.
Kontrola temperatury:Wielo-strefowe sterowanie PID utrzymuje jednolitą lepkość stopu w całym cylindrze.
Stabilność plastyfikująca:Jednorodny stopiony plastik zapewnia stałą lepkość dynamiczną przed rozpoczęciem wtrysku.
Ciśnienie wsteczne:Precyzyjna siła przeciwna-usuwa uwięzione powietrze i eliminuje mikro-pustki podczas odzyskiwania śruby.
Powtarzalność:Minimalne różnice między strzałami-do-zapewniają, że wszystkie tolerancje wymiarowe mieszczą się w ścisłych specyfikacjach CPK.
Układ kontroli wtrysku
Sterowanie w pętli zamkniętej-:Liniowe enkodery optyczne i dynamiczne przetworniki ciśnienia dostarczają informacje zwrotne-w czasie rzeczywistym do głównego sterownika, wykonując dynamiczne korekty skoku i ciśnienia co milisekundę.
Kontrola ciśnienia:Zawory proporcjonalne-z zamkniętą pętlą zarządzają ciśnieniem w systemie podczas przejścia, tłumiąc skoki ciśnienia i chroniąc integralność formy.
Kontrola prędkości:Wielostopniowe-profilowanie prędkości wtrysku utrzymuje stały postęp frontu przepływu niezależnie od oporu bramy i zmian lepkości.
Kontrola pozycji:Wykrywanie położenia śruby zapewnia absolutną dokładność zatrzymania w zakresie ±0,01 mm, co zapewnia ścisłą powtarzalność-wielkości śrutu.
Wstrzykiwanie wieloetapowe-:Aż do 10 konfigurowalnych stopni prędkości wtrysku i ciśnienia umożliwia dostosowanie profili napełniania do skomplikowanych geometrii form.
Plastyfikacja i przygotowanie stopu
Obrót śruby:Serwomotory o wysokim-momencie obrotowym zapewniają stałą prędkość obrotową podczas odzyskiwania śruby, eliminując wahania momentu obrotowego.
Plastyfikacja:Zoptymalizowana geometria ślimaka zapewnia równomierny rozkład ścinania i całkowitą homogenizację żywicy bez degradacji polimeru.
Ciśnienie wsteczne:Cyfrowe zawory proporcjonalne precyzyjnie kontrolują przeciwciśnienie, aby zwiększyć gęstość stopu i usunąć lotne gazy.
Temperatura topnienia:Ceramiczne opaski grzewcze w połączeniu ze sprzężeniem zwrotnym termopary utrzymują temperaturę cylindra w zakresie ± 0,5 stopnia.
Przygotowanie materiału:Ustawienia skoku dekompresyjnego zapobiegają ślinieniu się dyszy i powstawaniu nitek podczas otwierania formy.
System mocowania
Sztywne podwójne-przełączniki lub hydrauliczne konstrukcje zaciskowe zmniejszają ugięcie płyty dociskowej przy pełnym obciążeniu. Tensometry-prętów ściągających monitorują napięcie-prętów ściągających, aby równomiernie rozłożyć siłę docisku na powierzchni płyty dociskowej, wydłużając żywotność formy i chroniąc-precyzyjne linie podziału.
Powtarzalność i stabilność procesu
Eliminacja wibracji konstrukcyjnych i dryfu termicznego zapewnia ciągłą stabilność produkcji:
Zmiana masy strzału:Odchylenie standardowe ciężaru części mieści się w granicach mniejszych lub równych 0,1% w przypadku przebiegów z wieloma-gniazdami.
Wydajność CPK:Wskaźniki zdolności procesu osiągają CPK większe lub równe 1,67 w przypadku krytycznych cech wymiarowych w ciągu 24-godzinnych ciągłych cykli produkcyjnych.
Kompensacja termiczna:Automatyczne pętle chłodzenia oleju hydraulicznego utrzymują lepkość na stałym poziomie podczas długich godzin pracy.
Powtarzalność pozycji:Dokładność zatrzymywania przy otwieraniu i zamykaniu formy pozostaje w granicach ±0,02 mm, aby zapobiec uszkodzeniu sworznia wypychacza.
Odpowiednie materiały
|
Żywice inżynieryjne |
PEEK, PPS, LCP, PA66 lub PA6 ze wzmocnieniem włóknem szklanym do 50%. |
|
Żywice optyczne |
PMMA, PC, COC, COP. |
|
Żywice standardowe |
POM, ABS, PBT, PPO, TPE. |
Odpowiednie zastosowania
Precyzyjne części przemysłowe
Przekładnie,-elementy mikroobudów, wirniki pomp.
Komponenty elektryczne
Złącza-o dużej gęstości, mikro-przełączniki, listwy zaciskowe.
Komponenty optyczne
Uchwyty na obiektywy, światłowody, oprawki optyczne.
Komponenty medyczne
Cylindry strzykawek, kolektory cieczy, kasety wkładów diagnostycznych.
Precyzyjne części samochodowe
Obudowy czujników, osłony wtryskiwaczy paliwa, obudowy elektronicznych jednostek sterujących.
Konfiguracja techniczna
|
Parametr/cecha |
Specyfikacja techniczna |
|
Zakres siły mocowania |
60 ton – 450 ton |
|
Kontroluj częstotliwość próbkowania |
< 1 ms dynamic closed-loop response |
|
Rozdzielczość wykrywania położenia |
Enkoder liniowy ±0,005 mm |
|
Dokładność zatrzymania wtrysku |
Zakończenie skoku śruby ±0,01 mm |
|
Stabilność temperatury |
Sterowanie beczkowe PID w wielu-strefach ±0,5 stopnia |
|
Odpowiedź zaworu serwa |
Pełny skok krótszy lub równy 12 ms |
|
Spójność wagi |
Odchylenie standardowe masy śrutu Mniejsze lub równe 0,1% |
|
Wskaźnik zdolności procesu |
CPK Większe lub równe 1,67 w przypadku parametrów krytycznych |
|
Zakres temperatury oleju |
40 stopni ± 2 stopnie z dynamicznym wymiennikiem wody |
|
Protokół przemysłowy |
EUROMAP 63, EUROMAP 77, OPC UA |
Testowanie i kontrola jakości
Każda maszyna przed wysyłką przechodzi fabryczne testy odbiorcze:
48-godzin ciągłej pracy z dużą prędkością w celu sprawdzenia stabilności mechanicznej i integralności uszczelnienia hydraulicznego.
100 kolejnych przebiegów formowania próbek ocenianych za pomocą cyfrowych wag analitycznych.
Praca przy pełnym-obciążeniu monitoruje temperaturę oleju, stabilność strefy bębna i rozkład naprężeń na płycie dociskowej.
Wymiary części mierzone za pomocą współrzędnościowych maszyn pomiarowych 3D w celu potwierdzenia specyfikacji CPK.
Często zadawane pytania
P: W jaki sposób sterowanie w pętli zamkniętej-poprawia precyzję formowania w porównaniu z systemami-w pętli otwartej?
Odp.: Systemy z otwartą-pętlą wysyłają sygnały bez weryfikacji ruchu fizycznego, co prowadzi do błędów wymiarowych wynikających ze zmian temperatury płynu lub zmian lepkości żywicy. Sterowanie w pętli zamkniętej-w sposób ciągły monitoruje prędkość, ciśnienie i położenie za pomocą czujników dynamicznych oraz reguluje zawory w ciągu 1 milisekundy, utrzymując stałą wagę wtrysku i wąskie tolerancje.
P: Jaką konsystencję częściową może osiągnąć ten sprzęt?
Odp.: Przy stałej jakości żywicy i stabilnych temperaturach w hali produkcyjnej maszyna osiąga odchylenie standardowe wahań masy wtrysku-do- mniejsze niż lub równe 0,1%.
P: Czy ten sprzęt może obsługiwać żywice konstrukcyjne o dużej zawartości wypełniacza?
O: Tak. Zespoły ślimakowe i beczkowe są wykonane z odpornych na zużycie-i korozję-stopów bimetalicznych, które umożliwiają obróbkę żywic wypełnionych włóknem-szklanym lub{4}węglowym-do 50% bez przedwczesnego ścierania lub degradacji stopu.
P: Czy architektura sterowania jest kompatybilna z inteligentnymi sieciami fabrycznymi?
O: System sterowania natywnie obsługuje protokoły EUROMAP 63, EUROMAP 77 i OPC UA, umożliwiając bezpośrednią integrację z systemami realizacji produkcji w celu- telemetrii i rejestrowania danych w czasie rzeczywistym.
P: Jakie rozwiązania chłodzące zapewniają stabilność płynu hydraulicznego?
Odp.: Zautomatyzowany wymiennik ciepła w sposób ciągły reguluje temperaturę płynu hydraulicznego. Główny sterownik monitoruje stan płynu i reguluje przepływ chłodzenia, aby utrzymać temperaturę oleju na poziomie 40 ± 2 stopni, zapobiegając spadkom lepkości i dryftowi ciśnienia podczas ciągłej pracy.
Popularne Tagi: wtryskarka ze sterowaniem w zamkniętej pętli-, Chiny-producenci wtryskarek z zamkniętą pętlą, dostawcy, fabryka
Może ci się spodobać również


Wyślij zapytanie