


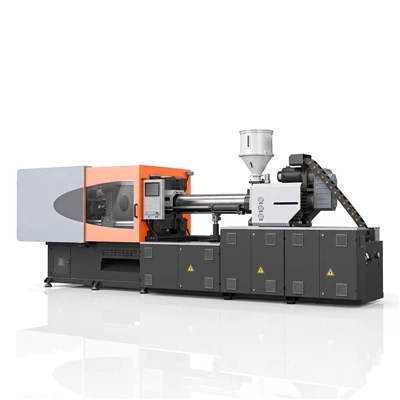
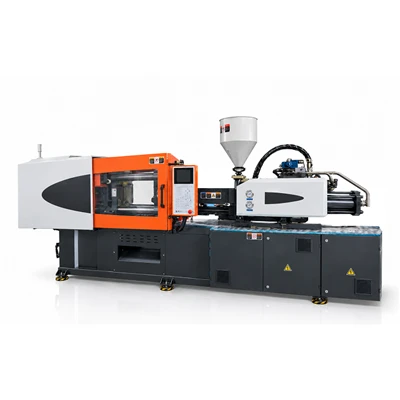
Wielostopniowa-maszyna do formowania wtryskowego
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wielostopniowych wtryskarek-w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanych, wielostopniowych wtryskarek- wyprodukowanych w Chinach z naszej fabryki.
Wieloetapowa-maszyna do formowania wtryskowego z kontrolą wtrysku eliminuje strukturalne defekty formowania, takie jak rozpryski, linie płynięcia, wypływki i zapadnięcia w złożonych komponentach polimerowych. Wykonując kontrolę w pętli zamkniętej w czasie rzeczywistym-w-czasie rzeczywistym nad prędkością, ciśnieniem i pozycją w wielu fazach wtrysku, maszyna utrzymuje stałą prędkość frontu stopu i jednolitą gęstość wnęki podczas produkcji.
Co decyduje o precyzji formowania wtryskowego?
Utrzymanie ścisłych tolerancji wymiarowych i stałej wagi w-produkcji wysokoseryjnej wymaga ciągłej kontroli podstawowych parametrów fizycznych podczas cyklu formowania:
Prędkość wtrysku:Dynamiczne profilowanie prędkości zapobiega strumieniowaniu w wąskich bramach i eliminuje znaki wahania wzdłuż zmieniających się grubości ścianek.
Ciśnienie wtrysku:Kontrolowane skalowanie ciśnienia hydraulicznego zapobiega{{0} nadmiernemu upakowaniu w pobliżu zasuwy, zapewniając jednocześnie całkowite napełnienie na odległych granicach przepływu.
Kontrola pozycji:Optyczne enkodery liniowe mierzą przemieszczenie ślimaka, zapewniając precyzyjne przejście od napełniania-kontrolowanego prędkością do pakowania-kontrolowanego ciśnieniem.
Kontrola temperatury:Wielo-strefowe zarządzanie temperaturą utrzymuje lepkość polimeru w docelowych oknach przetwarzania.
Stabilność plastyfikująca:Równomierny moment obrotowy śruby podczas plastyfikacji zapobiega wahaniom gęstości stopu w objętości wtrysku.
Ciśnienie wsteczne:Regulowany opór podczas odzyskiwania ślimaka usuwa uwięzione powietrze i zapewnia dokładne rozprowadzanie koloru.
Powtarzalność:Niska zmienność mechaniczna pozwala zachować identyczne krzywe ciśnienia, profile prędkości i synchronizację cykli strzał po strzale.
Układ kontroli wtrysku
Jednostka wtryskowa łączy-szybko reagującą hydraulikę z milisekundowymi prędkościami przetwarzania, aby zapewnić stabilność operacyjną przy zmieniającym się oporze stopu.
Sterowanie w pętli zamkniętej-:Ciągłe pętle sprzężenia zwrotnego porównują pomiary przetwornika z wartościami zadanymi profilu, umożliwiając natychmiastową regulację zaworów proporcjonalnych.
Kontrola ciśnienia:Wielostopniowa-regulacja ciśnienia hydraulicznego zapobiega-błyskom linii rozdzielającej podczas początkowego napełniania komory.
Kontrola prędkości:Profile zmiennej prędkości umożliwiają zwiększanie lub zmniejszanie prędkości, gdy czoło stopu przechodzi przez wlewy, kanały wlewowe, wąskie bramy i główne wnęki.
Kontrola pozycji:Przetworniki liniowe śledzą położenie, aby wywołać przełączanie V/P w oparciu o fizyczne położenie śruby, a nie dryft timera.
Wstrzykiwanie wieloetapowe-:Można zaprogramować do 10 niezależnych profili prędkości i 10 stopni-docisku, aby dopasować je do skomplikowanych geometrii formy.
Plastyfikacja i przygotowanie stopu
Stała gęstość stopu przed wtryskiem jest niezbędna do utrzymania stabilności wymiarowej wewnątrz gniazda formy.
Obrót śruby:Napędy o wysokim-momencie obrotowym utrzymują stabilne prędkości obrotowe przy zmiennych obciążeniach lepkościowych.
Plastyfikacja:Zoptymalizowane konstrukcje śrub o stosunkach L/D od 20:1 do 24:1 zapewniają dokładny rozkład ścinania i całkowite stopienie polimeru.
Ciśnienie wsteczne:Proporcjonalne zawory zwrotne utrzymują równomierne zagęszczenie stopu podczas odzyskiwania, eliminując rozbieżności powierzchniowe.
Temperatura topnienia:Wielo-strefowe ogrzewanie beczki za pomocą-przekaźników półprzewodnikowych zapobiega degradacji termicznej żywic-wrażliwych na temperaturę.
Przygotowanie materiału:Hartowane korpusy bimetaliczne chronią przed zużyciem mechanicznym podczas obróbki materiałów-z wypełnieniem szklanym lub materiałów ściernych.
System mocowania
Sztywny podwójny mechanizm-przełącznikowy rozkłada siłę docisku równomiernie na powierzchni płyty. Ściągi-o dużej wytrzymałości zapobiegają uginaniu się płyty dociskowej przy pełnym obciążeniu, zachowując wyrównanie formy i chroniąc linie podziału podczas-faz wtrysku pod wysokim ciśnieniem.
Powtarzalność i stabilność procesu
Stabilność procesu bezpośrednio wpływa na wydajność komponentów. Dzięki połączeniu szybko-działających zaworów proporcjonalnych ze sztywnymi ramami mechanicznymi maszyna utrzymuje wahania masy strzału-na-poniżej 0,15%.
Prowadnice liniowe dopasowują jednostkę wtryskową do tulei wlewu formy. Czujniki termiczne na zbiorniku hydraulicznym automatycznie sterują zaworami chłodzenia oleju, aby utrzymać lepkość roboczą w wąskim przedziale 1 stopnia podczas pracy wielozmianowej-.
Odpowiednie materiały
Urządzenie przetwarza standardowe żywice handlowe i wypełnione polimery konstrukcyjne:
Mieszanki poliwęglanu i ABS:Zachowuje przejrzystość optyczną i wytrzymałość strukturalną bez wewnętrznych śladów naprężeń.
Poliamid (PA6 / PA66):Zarządza stabilnością termiczną i obsługuje gatunki wzmocnione przy minimalnym zużyciu lufy.
Polioksymetylen (POM):Kontroluje degradację poprzez dokładną regulację temperatury strefy beczki.
Polipropylen i polietylen:Kontroluje skurcz-po formowaniu przy różnych grubościach ścianek.
Politereftalan butylenu (PBT):Zapewnia precyzyjną kontrolę wymiarową obudów elektrycznych.
Odpowiednie zastosowania
Precyzyjne części przemysłowe
Przekładnie techniczne, wirniki pomp, złącza gwintowe i obudowy konstrukcyjne.
Komponenty elektryczne
Wielostykowe-złączki zaciskowe, pokrywy przekaźników, obudowy przełączników i korpusy wyłączników automatycznych.
Komponenty optyczne
Płytki prowadzące światło, grube soczewki, osłony świetlne i układy reflektorów.
Komponenty medyczne
Cylindry strzykawek, ramy kaset diagnostycznych, kolektory cieczy i piasty igieł.
Precyzyjne części samochodowe
Korpusy czujników, obudowy siłowników, złączki układu paliwowego i żaluzje-nawiewu powietrza.
Konfiguracja techniczna
|
Specyfikacja Parametr |
Jednostka |
Model 160 |
Model 220 |
Model 300 |
|
Siła zaciskania |
kN |
1,600 |
2,200 |
3,000 |
|
Odległość między ściągami (wys. × szer.) |
mm |
460 × 460 |
530 × 530 |
630 × 630 |
|
Wymiary płyty (wys. × szer.) |
mm |
680 × 680 |
780 × 780 |
920 × 920 |
|
Maks. Wysokość formy |
mm |
500 |
580 |
660 |
|
Min. Wysokość formy |
mm |
180 |
200 |
220 |
|
Skok wyrzutnika |
mm |
140 |
150 |
170 |
|
Średnica śruby |
mm |
40 |
45 |
55 |
|
Śruba Stosunek L/D |
L/D |
22:1 |
21.5:1 |
21:1 |
|
Teoretyczna objętość wtrysku |
cm³ |
251 |
381 |
617 |
|
Masa strzału (PS) |
g |
228 |
347 |
561 |
|
Ciśnienie wtrysku |
bar |
2,050 |
1,980 |
1,850 |
|
Maks. Prędkość wtrysku |
mm/s |
160 |
150 |
140 |
|
Rozdzielczość czujnika położenia |
mm |
0.01 |
0.01 |
0.01 |
|
Strefy kontroli temperatury |
Strefa |
4+1 |
4+1 |
5+1 |
Testowanie i kontrola jakości
Każda maszyna przed wysyłką przechodzi ustrukturyzowane procedury walidacyjne:
Test utrzymywania ciśnienia hydraulicznego:Ciągłe cykle-ciśnienia szczytowego potwierdzają czas reakcji zaworu i trwałość uszczelnienia.
Pomiar równoległości płyty:Laserowe urządzenia pomiarowe sprawdzają wyrównanie płyt na wszystkich czterech cięgłach przy pełnym obciążeniu dociskowym.
Cykl suchy:Maszyny poddawane są 48-godzinnemu nieprzerwanemu cyklowi na sucho w celu sprawdzenia stabilności termicznej i synchronizacji układu sterującego.
Kontrola elektryczna i bezpieczeństwo:Pełna rezystancja izolacji, ciągłość uziemienia oraz testy blokad drzwi ochronnych zapewniają pełne bezpieczeństwo pracy.
Często zadawane pytania
P: W jaki sposób wielostopniowa-kontrola wtrysku eliminuje ślady wypływu i opadania na tej samej części?
Odp.: Sterowanie wielostopniowe-umożliwia ustawienie dużej prędkości wtrysku w celu szybkiego wypełnienia cienkościennych-sekcji, a następnie zmniejszenie prędkości, gdy stop osiągnie grube sekcje lub linię podziału formy. Zmniejszenie prędkości na końcu napełniania zapobiega oddzieleniu się linii podziału formy, jednocześnie stosując ukierunkowane przytrzymywanie pakietów ciśnieniowych w grubych obszarach w celu usunięcia śladów opadania.
P: Jaką metodę przełączania stosuje się do przejścia z ciśnienia wtrysku na ciśnienie utrzymywania?
Odp.: System obsługuje wyzwalacze przełączania na podstawie położenia śruby, ciśnienia hydraulicznego lub czasu napełniania. Przełączanie-na podstawie położenia przy użyciu przetworników liniowych jest metodą standardową, ponieważ działa niezależnie od zmian lepkości surowca.
P: Czy można zapisać niestandardowe wieloetapowe-profile na potrzeby powtarzających się konfiguracji form?
O: Tak. Zintegrowany sterownik przechowuje setki indywidualnych profili form, w tym wielostopniowe-krzywe prędkości, profile ciśnienia, strefy temperatur i czas wypychacza. Operatorzy ponownie ładują zapisane konfiguracje podczas zmian formy, aby zachować spójność procesu.
P: Jaki układ filtracji oleju chroni obwód hydrauliczny?
Odp.: Układ hydrauliczny wykorzystuje ciągłą filtrację oleju obejściowego. System wychwytuje mikro-cząstki o wielkości do 3 mikronów, utrzymując zawory proporcjonalne w czystości i zapobiegając opóźnieniom w reakcji podczas wielostopniowych-zmian ciśnienia.
Popularne Tagi: wielostopniowa wtryskarka-, Chiny-wielostopniowa wtryskarka producenci, dostawcy, fabryka
Może ci się spodobać również




Wyślij zapytanie