


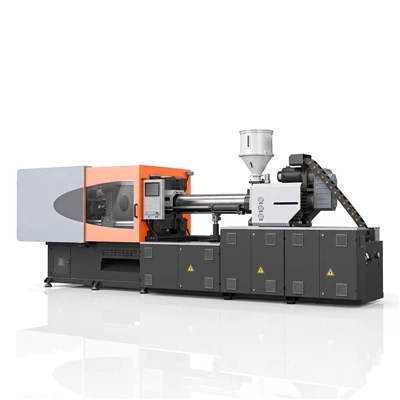
Serwo-Hydrauliczna-maszyna do formowania metodą głębokiego tłoczenia
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców serwo-hydraulicznych maszyn do formowania głębokiego-w Chinach. Zapraszamy do sprzedaży hurtowej zaawansowanej-hydraulicznej maszyny do formowania głębokotłocznego-z serwo, wyprodukowanej w Chinach, tutaj z naszej fabryki.
Serwo-Hydrauliczna maszyna do formowania głębokiego-tłoczenia to wtryskarka charakteryzująca się wydłużonym skokiem otwierania, powiększonym prześwitem-pręta ściągającego i serwo-hydraulicznym układem napędowym. Zaprojektowane do produkcji części plastikowych o średniej{5}}do-głębokiej komorze-takich jak pojemniki, wysokie pojemniki i głębokie obudowy,-urządzenie zapewnia dużą{{9}wydajność wtrysku i dynamiczną sztywność mocowania, aby wspierać siłowniki ciągnące rdzeń-i długie skoki wyrzutnika.
Serwo-Układ hydrauliczny
Silnik serwo:Silnik synchroniczny z magnesami trwałymi działający na podstawie-dopasowania obrotów na żądanie.
Układ hydrauliczny:Wewnętrzna pompa zębata połączona z blokami kolektora zaprojektowanymi w celu zmniejszenia wewnętrznych turbulencji płynu.
Sterowanie w pętli zamkniętej-:Ciśnienie w systemie i przepływ są monitorowane za pomocą optycznych enkoderów obrotowych i przetworników ciśnienia.
Kontrola ciśnienia:Wielostopniowa-modulacja ciśnienia z proporcjonalną reakcją zaworu.
Kontrola prędkości:Regulacja przepływu umożliwiająca regulację prędkości z czasem reakcji poniżej 40 ms.
Stabilność systemu:Temperatura płynu utrzymywana w granicach parametrów operacyjnych podczas ciągłego testowania cyklu-na sucho-przy pełnym obciążeniu.
Jednostka zaciskowa
Siła mocowania:Rama konstrukcyjna przystosowana do wytrzymywania maksymalnego znamionowego ciśnienia wnęki bez przekraczania granic równoległości płyt.
Struktura płyty:Wyśrodkowana-prasa o dużej-geometrii płyty dociskowej rozkładająca obciążenie zaciskające w obszarze instalacji formy.
Krawat-Rozstaw prętów:Większy prześwit pomiędzy ściągami, mieszczący głębokie podstawy form i zespoły cylindrów-bocznego rdzenia.
Wysokość formy:Rozszerzony zakres otwarcia światła dziennego obsługujący specyfikacje narzędzi do głębokiego tłoczenia-.
Instalacja formy:Obrobione maszynowo standardowe rowki T- i interfejsy montażowe robota.
Kinematyka mocowania:Pręty-utwardzane powierzchniowo-w połączeniu z pięciopunktową mechaniką przełączania.
Jednostka wtryskowa
Prędkość wtrysku:Wielostopniowe programowalne profile prędkości spełniające wymagania dotyczące wypełniania-ścian o zmiennej grubości.
Ciśnienie wtrysku:Szczytowe możliwości utrzymywania wtrysku regulujące gęstość tworzywa sztucznego podczas chłodzenia.
Skok wtrysku:Rozszerzone przemieszczenie skoku śruby zapewniające określone rozmiary wtrysku objętościowego.
Średnica śruby:Ślimak ze stali azotowanej przeznaczony do homogenizacji stopu.
Masa wtrysku:Zmierzona masa śrutu obliczona w stosunku do standardowej gęstości polistyrenu (PS).
Jednostka plastyfikująca:Hydrauliczny silnik plastyfikujący o wysokim-momencie obrotowym, umożliwiający ciągłe dozowanie w ustalonych strefach termicznych.
Kontrola i stabilność procesu
Profilowanie procesów
Przemysłowy mikroprocesor regulujący dynamiczną prędkość wtrysku i zmiany ciśnienia.
Wtrysk wieloetapowy-
Programowalne 10-stopniowe profile prędkości wtrysku i stopnie ciśnienia docisku.
Kontrola temperatury
Wielostrefowe ogrzewanie beczki PID-, utrzymujące ustawione punkty temperatury w zakresie ±1 stopnia.
Wstecz-Kontrola ciśnienia
Regulacja ciśnienia w-pętli zwrotnej-w zamkniętej pętli sterującej gęstością dozowania.
Spójność strzału
Tolerancja powtarzalności masy zarejestrowana w zakresie odchylenia mniejszego lub równego 0,35% w stabilnych warunkach testu-podłogi w warsztacie.
Polecane materiały
PP:Gatunki polipropylenu odpowiednie do-głęboko ciągnionych skrzynek, wiader i pojemników-o cienkich ściankach.
PE:Polietylen o dużej/niskiej{{0}gęstości do-wytrzymałych bębnów przemysłowych i pojemników magazynowych.
ABS:Akrylonitryl-butadien-styren do sztywnych obudów konstrukcyjnych i obudów urządzeń.
Komputer:Preparaty poliwęglanowe do głęboko przezroczystych obudów i części-odpornych na ciepło.
ROCZNIE:Gatunki poliamidu do części technicznych wymagających odporności mechanicznej.
POM:Polioksymetylen do komponentów funkcjonalnych-o dużej sztywności.
Polecane aplikacje
- Skrzynie logistyczne, skrzynki, które można układać w stosy i pojemniki do przechowywania wymagające długich ruchów-ciągnięcia rdzenia
- Przemysłowe kosze na śmieci, wiadra użytkowe i beczki na chemikalia
- Głębokie panele wewnętrzne samochodów, skrzynki do przechowywania akumulatorów i listwy drzwiowe
- Zewnętrzne obudowy urządzeń gospodarstwa domowego, wewnętrzne wanny pralek i wykładziny lodówek
- Doniczki rolnicze, umywalki i-wytrzymałe donice
Zalecane konfiguracje maszyn
Konfiguracja dostępna w zależności od wyboru siły mocowania: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
Specyfikacje konfiguracji maszyny
|
Specyfikacja Parametr |
Jednostka |
Mały tonaż (90T - 318T) |
Średni tonaż (358T - 788T) |
Duży tonaż (988T - 1680T) |
|
Siła zaciskania |
kN |
900 - 3180 |
3580 - 7880 |
9880 - 16800 |
|
Skok otwarcia |
mm |
360 - 620 |
680 - 1020 |
1180 - 1600 |
|
Odległość między ściągami (wys. × szer.) |
mm |
360x360 - 660x660 |
710x710 - 1000x1000 |
1120x1120 - 1480x1480 |
|
Maks. Wysokość formy |
mm |
450 - 680 |
720 - 980 |
1080 - 1400 |
|
Min. Wysokość formy |
mm |
150 - 220 |
250 - 380 |
450 - 600 |
|
Skok wyrzutnika |
mm |
100 - 180 |
200 - 300 |
320 - 420 |
|
Siła wyrzutnika |
kN |
33 - 77 |
90 - 186 |
230 - 360 |
|
Średnica śruby (śruba B) |
mm |
35 - 65 |
70 - 100 |
110 - 140 |
|
Teoretyczna objętość strzału |
cm³ |
168 - 1028 |
1308 - 3534 |
4655 - 10005 |
|
Masa wtrysku (PS) |
g |
153 - 935 |
1190 - 3215 |
4236 - 9104 |
|
Ciśnienie wtrysku |
MPa |
150 - 210 |
145 - 195 |
140 - 185 |
|
Maks. Szybkość wtrysku |
g/s |
95 - 280 |
320 - 680 |
750 - 1450 |
|
Prędkość śruby (maks.) |
obr./min |
0 - 210 |
0 - 180 |
0 - 140 |
|
Moc silnika pompy |
kW |
11 - 30 |
37 - 75 |
90 - 132 |
|
Masa maszyny |
Tona |
3.5 - 11.5 |
13.8 - 32.0 |
42.0 - 88.0 |
Kontrola jakości i weryfikacja fabryczna
Weryfikacja wyrównania płyty:Równoległość płyt testowana za pomocą czujników zegarowych i laserowych narzędzi pomiarowych przy pełnym hydraulicznym ciśnieniu mocowania.
48-godzinny test cyklu suchego:Ciągły bieg wytrzymałościowy obejmujący sekwencje otwierania/zamykania,-wyciągania rdzenia i wyrzucania przed pakowaniem.
Kalibracja ciśnienia:Ciśnienie i przepływ hydrauliczny w zamkniętej-pętli skalibrowane względem skalibrowanych cyfrowych czujników ciśnienia.
Weryfikacja usuwania pleśni:Przegląd techniczny rysunków form klienta, sprawdzenie-luzu ściągów, układu wyrzutu i wymagań dotyczących skoku-rdzenia przed zatwierdzeniem produkcji.
Serwis techniczny:Wsparcie na miejscu- przy uruchomieniu, konfiguracja parametrów procesu i szkolenie operatora w zakresie konserwacji.
Często zadawane pytania
P: W jaki sposób maszyna jest skonfigurowana pod kątem dostosowania-wymiarów formy do głębokiego tłoczenia?
Odp.: Urządzenie charakteryzuje się szerszą przestrzenią między kolumnami, zwiększoną maksymalną wysokością formy i wydłużonym skokiem otwierania, co zapewnia fizyczny prześwit dla długich podstaw form i hydraulicznych cylindrów ciągnących-rdzeniowy.
P: Jaki mechanizm kontroluje wyrzucanie elementów-głębokiej jamy?
Odp.: Wyrzucanie odbywa się za pomocą wydłużonego skoku wyrzutnika hydraulicznego w połączeniu z proporcjonalną regulacją ciśnienia i prędkości. Wielostopniowy-wyrzut umożliwia wstępne, powolne zwolnienie mechaniczne w celu zwolnienia blokady podciśnienia przed przełączeniem na pełny skok wyrzutu.
P: W jaki sposób serwomechanizm zarządza temperaturą oleju hydraulicznego podczas cykli ciśnienia przebywania?
Odp.: Silnik z magnesami trwałymi zmniejsza prędkość obrotową podczas faz utrzymywania ciśnienia. Zredukowana recyrkulacja płynu ogranicza narastanie temperatury układu hydraulicznego podczas dłuższych cykli chłodzenia.
P: Czy ta maszyna może przetwarzać receptury polimerowe pochodzące z recyklingu lub-z ponownego mielenia?
O: Tak, pod warunkiem, że zespoły ślimaka i cylindra są skonfigurowane z opcją obróbki-odpornej na zużycie lub bimetalicznej, aby zapobiec wahaniom lepkości i zawartości ścierniwa.
P: Jakie parametry techniczne są potrzebne, aby wybrać odpowiednią siłę docisku?
Odp.: Określenie siły zaciskania wymaga części rzutowanej powierzchni ($cm^2$), maksymalnej grubości ścianki, współczynnika przepływu żywicy, całkowitej głębokości tłoczenia, wymagań dotyczących skoku ciągnięcia rdzenia- i docelowych czasów cykli.
Popularne Tagi: serwo-hydrauliczna maszyna do formowania z głębokim tłoczeniem-, Chiny-hydrauliczna maszyna do formowania z głębokim tłoczeniem-producenci, dostawcy, fabryka
Może ci się spodobać również




Wyślij zapytanie