


Serwo-Energia hydrauliczna-Maszyna do formowania tworzyw sztucznych oszczędzająca energię
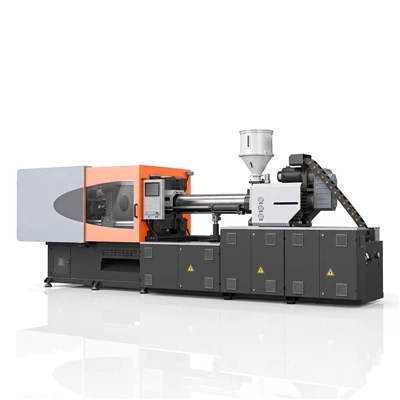
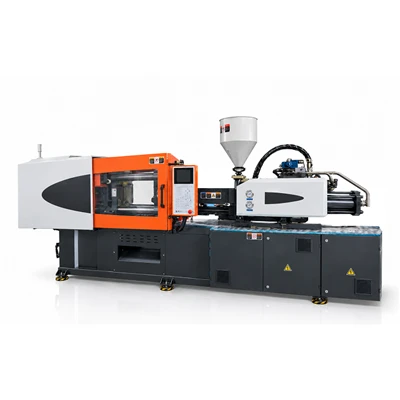
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców wtryskarek do tworzyw sztucznych-hydraulicznych-oszczędzających energię hydrauliczną. Zapraszamy do sprzedaży hurtowej zaawansowanych serwo-energii hydraulicznej-oszczędnej maszyn do formowania tworzyw sztucznych wyprodukowanych w Chinach tutaj z naszej fabryki.
Serwo-hydrauliczna-oszczędzająca energia maszyna do formowania tworzyw sztucznych łączy technologię silnika z magnesami trwałymi z-szybko reagującymi pompami zębatymi wewnętrznymi, aby regulować dostarczanie płynu hydraulicznego w zależności od obciążenia mechanicznego w czasie rzeczywistym. Zaprojektowana do-produkcji tworzyw sztucznych ogólnego przeznaczenia, maszyna ta stabilizuje temperaturę oleju w układzie, zmniejsza fabryczne zapotrzebowanie na energię elektryczną i utrzymuje powtarzalną precyzję wtrysku-do-w ramach ciągłych harmonogramów produkcji.
Co sprawia, że wtryskarka jest energooszczędna?
Redukcja energii w nowoczesnym przetwarzaniu hydraulicznym polega na ścisłym dopasowaniu mocy wyjściowej do wymagań dotyczących ciśnienia i przepływu w systemie podczas każdej fazy cyklu:
Serwonapęd:Zastępuje silniki indukcyjne o stałej-prędkości silnikami synchronicznymi z magnesami trwałymi, dostosowując prędkość silnika w ciągu milisekund w celu zaspokojenia natychmiastowego zapotrzebowania.
Zapotrzebowanie hydrauliczne:Skaluje wyporność płynu zgodnie z sygnałami enkodera-w zamkniętej pętli, zapobiegając przedostawaniu się nadmiaru oleju przez zawory bezpieczeństwa.
Sterowanie pompą:Wykorzystuje dynamiczne sterowanie wektorowe do regulacji obrotów wału pompy, eliminując straty spowodowane dławieniem w wewnętrznych kolektorach zaworowych.
Praca w trybie bezczynności:Zmniejsza prędkość silnika niemal do zera podczas chłodzenia i przenoszenia części, obniżając pobór prądu na biegu jałowym poniżej 5% mocy znamionowej szczytowej.
Cykl wtrysku:Dopasowuje moment obrotowy silnika bezpośrednio do oporu wypełniania wnęki, zapobiegając utracie energii kinetycznej w warunkach wysokiego-ciśnienia.
Ciśnienie trzymania:Utrzymuje docelowe ciśnienie trzymania przy niskich obrotach silnika, pobierając tylko tyle mocy, aby zrównoważyć wewnętrzne wycieki zaworu.
Plastyfikacja:Optymalizuje prędkość silnika hydraulicznego i moment obrotowy śruby w oparciu o wymagania dotyczące lepkości stopu przetwarzanej żywicy.
Wymagania dotyczące chłodzenia:Zmniejsza wytwarzanie ciepła płynu hydraulicznego, zmniejszając obciążenie termiczne fabrycznych wież chłodniczych i agregatów chłodniczych oleju.
Układ hydrauliczny napędzany serwo-
Układ hydrauliczny-napędzany serwomechanizmem działa poprzez zintegrowane pętle sprzężenia zwrotnego ciśnienia i przepływu. Zamiast pracować stałą pompą ze stałą prędkością i omijać olej na biegu jałowym, system przelicza obroty silnika na podstawie odczytów z przetwornika ciśnienia w kolektorze głównym.
Podczas ruchów-o dużym przepływie, takich jak szybkie zaciskanie formy lub szybkie wtryskiwanie, silnik natychmiast przyspiesza do maksymalnej prędkości roboczej. Kiedy ciśnienie wzrasta podczas mocowania lub uszczelniania, moment obrotowy silnika wzrasta, a prędkość obrotowa spada do dokładnej wartości potrzebnej do utrzymania siły. Ponieważ pobór mocy elektrycznej bezpośrednio podąża za momentem obrotowym wału i prędkością silnika, wyeliminowanie obejścia hydraulicznego przekształca moc w czystą moc mechaniczną bez generowania ciepła tarcia płynu.
Zużycie energii podczas cyklu wtrysku
Obciążenia hydrauliczne różnią się znacznie w każdej mechanicznej fazie procesu formowania:
Faza zaciskania
Duża ilość oleju powoduje szybkie przesuwanie płyty podczas przesuwu, po czym następuje szybkie skalowanie momentu obrotowego silnika w celu mechanicznej blokady przełącznika.
Faza wtrysku
Szczytowy przepływ i ciśnienie wpychają stopiony polimer do wnęk formy. Serwomotor pracuje z maksymalną dynamiką, aby utrzymać zaprogramowaną prędkość wtrysku.
Faza utrzymywania
Ciśnienie w układzie pozostaje wysokie, podczas gdy ruch płynu spada blisko zera. Silnik utrzymuje siłę przy niskich obrotach przy minimalnym poborze mocy.
Faza plastyfikująca
Silnik hydrauliczny obraca śrubę, aby stopić przychodzącą żywicę. Pobór mocy stabilizuje się w oparciu o geometrię ślimaka, ustawienia przeciwciśnienia i lepkość materiału.
Faza otwierania formy
Umiarkowany przepływ przerywa linie podziału formy i płynnie przesuwa płytę do pozycji końcowej.
Faza wyrzutu
Niskie obciążenie hydrauliczne uruchamia mechaniczne wybijaki lub cylindry ciągnące-rdzeniowy przy zmniejszonych obrotach silnika.
Wydajność wtrysku i plastyfikacji
Jakość stopu i zużycie energii w dużym stopniu zależą od kontroli ślimaka i izolacji termicznej:
|
Parametr procesu |
Wpływ na efektywność |
Mechanizm inżynieryjny |
|
Śruba Stosunek L/D |
Jednorodne przygotowanie stopu |
Standardowa geometria 20:1 do 22:1 L/D w pełni uplastycznia żywicę bez nadmiernego oporu obrotowego. |
|
Kontrola przeciwciśnienia |
Stała gęstość stopu |
Sterowanie proporcjonalne zapobiega tworzeniu się pustych przestrzeni, utrzymując moment obrotowy śruby w efektywnych granicach roboczych. |
|
Odpowiedź na wtrysk |
Skrócony czas napełniania |
Zamknięta-pętla zmiany prędkości zapobiega skokom ciśnienia i zapewnia płynny pobór mocy. |
|
Ogrzewanie beczki |
Zmniejszone straty ciepła |
Wielo-strefowe grzejniki ceramiczne z osłonami izolującymi kierują ciepło do beczki, a nie do otaczającego powietrza. |
Wydajność produkcji i efektywność energetyczna
Wydajność energetyczną należy mierzyć na podstawie konkretnego zużycia energii-wyrażonego jako moc elektryczna zużyta na kilogram przetworzonej żywicy (kWh/kg)-a nie statyczne wartości znamionowe na biegu jałowym lub izolowane wartości procentowe.
Rzeczywisty pobór mocy zależy od kluczowych czynników produkcyjnych:
Grubość ścianki części:Grubsze części wydłużają czas chłodzenia, wydłużając-fazę niskiego poboru mocy, podczas której systemy serwo oszczędzają najwięcej energii w porównaniu ze standardowymi pompami.
Prędkość cyklu:Szybkie cykle produkcyjne wymagają szybkiej reakcji dynamicznej (poniżej 50 ms do osiągnięcia maksymalnego przepływu), aby zapobiec opóźnieniom cykli przy jednoczesnym zachowaniu stałego ciśnienia.
Właściwości materiału:Standardowe żywice (PP, PE) przetwarzają się w niższych temperaturach i ciśnieniach niż polimery konstrukcyjne (PA, PC), bezpośrednio zmieniając obciążenie momentu obrotowego silnika.
Układ formy i prowadnicy:Zoptymalizowany rozmiar prowadnicy zmniejsza opór wnęki, umożliwiając niższe ciśnienie robocze i niższy pobór mocy.
Ocena poboru mocy na podstawie kWh/kg zapewnia realistyczne obliczenia kosztów operacyjnych dostosowane do konkretnych konfiguracji produkcyjnych.
Odpowiednie materiały
Jednostka wtryskowa obsługuje standardowe polimery i wzmocnione żywice konstrukcyjne:
|
Poliolefiny |
Polipropylen (PP), polietylen{{0}o wysokiej/niskiej gęstości (HDPE/LDPE) |
|
Styreniki |
Polistyren (GPPS/HIPS), akrylonitryl-butadien-styren (ABS) |
|
Żywice inżynieryjne |
Poliamid (PA6/PA66), Poliwęglan (PC), Polioksymetylen (POM) |
|
Mieszanki |
Stopy PC/ABS, modyfikowane związki PPE |
|
Wzmocnione polimery |
Żywice-napełnione włóknem szklanym o zawartości do 30%, wykorzystujące-odporne na zużycie zespoły beczek |
Odpowiednie zastosowania
Komponenty samochodowe
Klipsy wewnętrzne, wsporniki klamek drzwi, pokrywy obudów, wsporniki strukturalne.
Sprzęt konsumencki
Obudowy elektronarzędzi, elementy pralek, obudowy elektroniki.
Towary Przemysłowe
Wytrzymałe-skrzynie do przechowywania, skrzynki, złączki rurowe, skrzynki przyłączeniowe elektryczne.
Artykuły gospodarstwa domowego
Pojemniki do przechowywania, przybory kuchenne, okucia meblowe, zamknięcia kołpakowe.
Obudowy sprzętowe
Osłony urządzeń konstrukcyjnych, ramy sprzętu, obudowy-niediagnostyczne.
Ocena efektywności energetycznej
Dokładne prognozy poboru mocy wymagają porównania rzeczywistych danych produkcyjnych z bazowymi specyfikacjami sprzętu:
Wymagane dane techniczne do oceny:
Dane techniczne części:Masa części netto i masa systemu prowadnic na strzał.
Profil cyklu:Czas cyklu-od formy- z podziałem na czas chłodzenia, przetrzymywania i wtrysku.
Dane żywicy:Specyficzny gatunek polimeru, wskaźnik szybkości płynięcia i temperatury przetwarzania.
Rozmiar maszyny:Tonaż mocowania i objętość wtrysku aktualnie stosowane dla docelowej formy.
Godziny otwarcia:Roczny harmonogram pracy (np. praca ciągła 24 godziny na dobę, 7 dni w tygodniu, 6000 godzin rocznie).
Podstawowe dane dotyczące mocy:Bieżąca moc znamionowa silnika, zmierzony godzinowy pobór mocy i zużycie wody chłodzącej olej.
Przesyłanie tych wskaźników operacyjnych umożliwia personelowi technicznemu modelowanie konkretnego zużycia energii (kWh/kg), porównywanie kosztów eksploatacji i obliczanie harmonogramu zwrotu nakładów na podstawie lokalnych stawek za energię elektryczną.
Testowanie i wsparcie techniczne
Procedury weryfikacji fabrycznej zapewniają stałą wydajność operacyjną przed dostawą:
Kontrola ciśnienia hydraulicznego:Całodobowe testy utrzymywania ciśnienia w celu sprawdzenia szczelności kolektora i integralności przewodu przy maksymalnych granicach operacyjnych.
Strojenie systemu serwo:Kalibracja pozycjonowania enkodera, odpowiedzi liniowej czujnika i zmian momentu obrotowego silnika.
Weryfikacja cyklu suchego:Standaryzowane testy mechaniczne w celu potwierdzenia równoległości ruchu płyty, prędkości blokowania przełączników i rozkładu naprężeń drążka.
Testowanie próbne formy:Produkcja przebiega przy użyciu standardowych form testowych w celu pomiaru konsystencji masy wtrysku, stabilności cyklu i poboru mocy w czasie rzeczywistym.
Dokumentacja techniczna:Dostarczona dokumentacja fabryczna obejmuje pełne schematy hydrauliczne, schematy okablowania, rysunki wymiarowe mechaniczne i harmonogramy konserwacji.
Często zadawane pytania
P: Jak układ serwo-hydrauliczny wypada w porównaniu z maszynami w pełni elektrycznymi?
Odp.: Układy serwo-hydrauliczne osiągają oszczędności energii porównywalne z maszynami elektrycznymi podczas faz utrzymywania i chłodzenia, zachowując jednocześnie wyższą trwałość mechaniczną i wydajność siły w przypadku konfiguracji mocowania i ciągnięcia rdzenia-o dużym tonażu.
P: Jaki jest dynamiczny czas reakcji napędu serwosilnika?
Odp.: Zespół silnika i pompy przyspiesza do maksymalnego przepływu i roboczego ciśnienia hydraulicznego w ciągu 40 do 50 milisekund, utrzymując standardowe prędkości wtrysku bez opóźnień w cyklu.
P: W jaki sposób niższa temperatura oleju wpływa na fabryczne obciążenia chłodnicze?
Odp.: Ponieważ płyn nie jest-w sposób ciągły przepuszczany przez zawory nadmiarowe, nagrzewanie się oleju znacznie spada. Temperatury płynu hydraulicznego pozostają niższe podczas pracy, co zmniejsza zużycie energii wody w wieży i agregatu chłodniczego oleju.
P: Czy rdzenie mogą wypływać z głównego zasilania hydraulicznego bez dodatkowych pomp?
Odp.: Zintegrowane zawory kierunkowe na kolektorze umożliwiają sekwencje-przeciągania rdzenia uruchamiane bezpośrednio z głównego zasilania pompy serwo, utrzymując precyzyjną kontrolę ciśnienia bez dodatkowych zasilaczy.
P: Jaka procedura konserwacyjna jest wymagana w przypadku zespołu pompy serwo?
Odp.: Konserwacja odbywa się zgodnie ze standardowymi procedurami hydraulicznymi, obejmującymi rutynową wymianę filtra oleju, pobieranie próbek płynu i kontrolę wentylatora silnika. Mniejsze nagrzewanie oleju spowalnia utlenianie, wydłużając żywotność płynu hydraulicznego.
P: Jaka stabilność linii energetycznej jest wymagana do prawidłowego działania napędu?
Odp.: System działa przy standardowym trójfazowym napięciu sieciowym (+/-10%). Dławiki liniowe i filtry przeciwzakłóceniowe chronią elektroniczne komponenty sterujące przed stanami nieustalonymi linii energetycznej.
Popularne Tagi: serwo-energia hydrauliczna-oszczędzająca energię maszyna do formowania tworzyw sztucznych, Chiny serwo-energia hydrauliczna-oszczędzająca energię maszyna do formowania tworzyw sztucznych, producenci, dostawcy, fabryka
Może ci się spodobać również



Wyślij zapytanie