


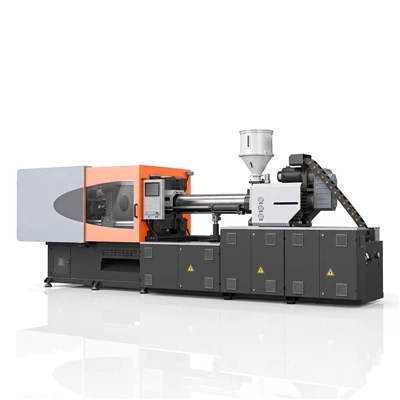
Energooszczędna-wydajna maszyna do formowania tworzyw termoplastycznych
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. jest jednym z wiodących producentów i dostawców-energooszczędnych maszyn do formowania tworzyw termoplastycznych w Chinach. Zachęcamy do zakupu hurtowego zaawansowanej energetycznie-efektywnej maszyny do formowania tworzyw termoplastycznych wyprodukowanej w Chinach tutaj z naszej fabryki.
Energooszczędna-maszyna do formowania tworzyw termoplastycznych jest wyposażona w sieć hydrauliczną-napędzaną serwomechanizmem i dynamiczną regulację przepływu, aby zapewnić wysoką-powtarzalność formowania polimerów towarowych i inżynieryjnych, jednocześnie zmniejszając wydatki na energię elektryczną w zakładzie. Zaprojektowany, aby bezpośrednio dopasowywać moc hydrauliczną do wymagań dotyczących chłodzenia podzespołów i cykli, system ten utrzymuje stałą temperaturę oleju, skraca czas cyklu suchego i zapewnia przewidywalność kosztów jednostkowych części w ciągłych operacjach produkcyjnych.
Co sprawia, że wtryskarka jest energooszczędna?
Serwonapęd:Dopasowuje prędkość obrotową silnika bezpośrednio do wymagań przepływu i ciśnienia w systemie, eliminując ciągłe pobieranie przez silnik podczas faz cyklu w bezruchu.
Zapotrzebowanie hydrauliczne:Dostarcza precyzyjną objętość oleju odpowiadającą-prędkości osi w czasie rzeczywistym, zapobiegając przedostawaniu się nadmiaru płynu przez linie nadmiarowe.
Sterowanie pompą:Dostosowuje przemieszczenie systemu za pomocą silników z magnesami trwałymi o zmiennej-prędkości w ciągu milisekund od sygnału zwrotnego z czujnika.
Praca w trybie bezczynności:Obniża prędkość silnika do prawie-zero obrotów na minutę podczas chłodzenia formy i okresów upuszczania części, utrzymując minimalny pobór prądu w trybie gotowości.
Cykl wtrysku:Reguluje zużycie energii poprzez oddzielenie dostarczania ciśnienia od maksymalnej wydajności przemieszczenia na każdym etapie.
Ciśnienie trzymania:Utrzymuje ustawione ciśnienie w komorze przy minimalnym obrocie wału, zmniejszając pobór prądu podczas dłuższych czasów uszczelnienia.
Plastyfikacja:Synchronizuje moment obrotowy silnika hydraulicznego z profilami ogrzewania beczki, aby zmniejszyć tarcie mechaniczne podczas odzyskiwania śruby.
Wymagania dotyczące chłodzenia:Utrzymuje podstawową temperaturę oleju, zmniejszając wytwarzanie ciepła w układzie hydraulicznym i zewnętrzne obciążenia kontroli termicznej.
Układ hydrauliczny napędzany serwo-
Architektura hydrauliczna napędzana serwomechanizmem- reguluje prędkość pompy na podstawie ciągłego sprzężenia zwrotnego z czujników ciśnienia i enkoderów optycznych. Podczas szybkiego ruchu lub-napełniania z dużą prędkością silnik przyspiesza do maksymalnej mocy w ciągu milisekund. Gdy forma osiąga blokadę zacisku lub przechodzi w ciśnienie trzymania, prędkość silnika natychmiast maleje, aby utrzymać ustawione ciśnienie w układzie bez odprowadzania nadmiaru płynu hydraulicznego z powrotem do zbiornika.
Ta regulacja wydajności zmniejsza turbulencje oleju, ogranicza wewnętrzne ścinanie oleju i utrzymuje stabilną temperaturę płynu podczas-pracy wielozmianowej. Stabilna temperatura oleju zapobiega degradacji lepkości płynu, chroni integralność wewnętrznego uszczelnienia i utrzymuje precyzyjną powtarzalność wtrysku podczas długich zmian produkcyjnych.
Zużycie energii podczas cyklu wtrysku
Faza zaciskania:Duża ilość oleju zapewnia szybki ruch płyty przed przejściem na krótkie-skoki wysokiego ciśnienia w celu mechanicznego zablokowania. Reakcja serwa zapobiega skokom ciśnienia płynu podczas przejść blokowania.
Faza wtrysku:Zapewnia ukierunkowaną moc hydrauliczną wtłaczającą stopiony polimer do wnęk formy. Dynamiczna kontrola w-pętli zamkniętej zapobiega przekroczeniu ciśnienia w punkcie wypełnienia jamy.
Faza utrzymywania:Zapotrzebowanie na objętość płynu spada prawie do zera. Pobór mocy maleje, ponieważ silnik pracuje ściśle w celu wyrównania wewnętrznych luzów zaworowych, zachowując jednocześnie gęstość części.
Faza plastyfikowania:Pobiera stałą moc elektryczną do obracania ślimaka i topienia granulek żywicy. Wydajność momentu obrotowego układu hydraulicznego utrzymuje niską akumulację ciepła płynu podczas odzyskiwania śruby.
Faza otwierania i wyrzucania formy:Wymaga krótkich, średnich-impulsów przepływu do ruchu płyty i mechanicznych kołków wypychających, przywracających minimalną moc w trybie gotowości, gdy części odpadną.
Wydajność wtrysku i plastyfikacji
Skuteczność plastyfikacji zależy od geometrii ślimaka, zastosowania bariery termicznej i kontroli strefy grzewczej.
Konfiguracje śrub:Ślimaki przetwarzające o proporcjach L/D od 20:1 do 22:1 w połączeniu z głowicami mieszającymi poprawiają jednorodność stopionego polimeru, zmniejszając ciepło beczki wymagane do plastyfikacji.
Pokrycia termoizolacyjne:Ceramiczne elementy grzejne wyposażone w wielowarstwowe-koce termiczne ograniczają utratę ciepła do przestrzeni roboczych zakładu.
Zarządzanie temperaturą w wielu-strefach:Sterowniki-półprzewodnikowe utrzymują poszczególne strefy ogrzewania beczki w precyzyjnych granicach temperatur, zapobiegając wahaniom lepkości stopu, które powodują wahania-wagi śrutu.
Wieloetapowe profilowanie wtrysku:Programowalne stopnie prędkości wtrysku równoważą profile ciśnienia wnęki, umożliwiając obniżenie całkowitego ciśnienia napełniania w przypadku części o złożonej geometrii.
Wydajność produkcji i efektywność energetyczna
Wydajność energetyczną maszyny należy oceniać na podstawie całkowitego czasu cyklu, masy części, wyboru żywicy, układu formy i celów produkcji zmianowej. Obniżenie poboru prądu przez silnik przynosi niewielkie korzyści, jeśli wydłużają się czasy cykli lub zwiększa się ilość złomowanych części.
Ocena konkretnego zużycia energii mierzonego w kilowato-godzinach na kilogram przetworzonego polimeru (kWh/kg) pozwala uzyskać dokładny obraz rzeczywistych kosztów produkcji. Sprzęt zaprojektowany z myślą o niskim zużyciu energii równoważy moc silnika z krótkim-czasem cyklu suchego, zachowując wysoką wydajność części na zmianę, zachowując jednocześnie stałą masę wtrysku w narzędziach wielo-gniazdowych.
Odpowiednie materiały
|
Grupa Polimerów |
Wspólne żywice |
Charakterystyka przetwarzania |
|
Żywice towarowe |
Polipropylen, polietylen |
Niska lepkość stopu, szybka reakcja chłodzenia, niski nakład ciepła wymagany do plastyfikacji. |
|
Styreniki |
Polistyren, ABS |
Średnia wrażliwość na ciepło, wymaga stałego momentu obrotowego podczas odzyskiwania śruby. |
|
Żywice inżynieryjne |
Poliamid, poliwęglan |
Wysokie temperatury stopu, zwiększone wymagania dotyczące ciśnienia docisku, ścisła kontrola termiczna. |
|
Wzmocnione związki |
Szkło-poliamid wypełniony, szkło-polipropylen wypełniony |
Wysokie właściwości zużycia mechanicznego; wymaga odpornych na zużycie{0}}bimetalicznych śrub i zestawów luf. |
Odpowiednie zastosowania
Wnętrza samochodów i części konstrukcyjne:Tablice przyrządów, mocowania klamek drzwi, wsporniki konstrukcyjne, łączniki obudowy.
Kontenery przemysłowe i domowe:Skrzynki transportowe z możliwością układania w stosy, pojemniki na żywność o cienkich-ściennych ściankach, zakrętki, pojemniki do przechowywania, zamknięcia.
Obudowy urządzeń:Obudowy płynu do pralek, obudowy odkurzaczy, obudowy narzędzi, ramy zewnętrzne.
Precyzyjne elementy techniczne:Gwintowane złączki rurowe, obudowy zacisków elektrycznych, wewnętrzne korpusy zaworów, piasty przekładni mechanicznych.
Ocena efektywności energetycznej
Aby ocenić konkretne wskaźniki mocy dla istniejącego lub nowego oprzyrządowania, podaj parametry operacyjne wymienione poniżej. Specjaliści inżynierowie wykorzystują te dane wejściowe do obliczania bazowego zużycia energii i modelowania porównań operacyjnych ze skonfigurowanymi opcjami sprzętu.
Dane wejściowe wymagane do audytu:
- Konfiguracja masy części i wgłębienia: Masa poszczególnych części, waga systemu prowadnic i całkowita liczba aktywnych wgłębień.
- Profil cyklu: określone czasy trwania wtrysku, przetrzymywania, chłodzenia, ruchu płyty i wyrzucania części.
- Specyfikacja żywicy: gatunek materiału, wskaźnik płynięcia stopu i granice skurczu formy.
- Docelowy rozmiar maszyny: wymagana siła mocowania i wymiary mocowania płyty.
- Godziny pracy: dzienne czasy pracy, roczne dni pracy i stawki za kilowatogodzinę-godziny.
- Roczne cele wyjściowe: docelowa roczna wydajność komponentów.
- Bieżąca linia bazowa maszyny: moc podłączonego silnika, specyfikacje podgrzewacza beczki i zmierzony pobór mocy podczas produkcji.
Testowanie i wsparcie techniczne
Możliwości testowania pleśni:Próbne konfiguracje w hali produkcyjnej w celu uruchomienia narzędzi klienta w pełnych warunkach produkcyjnych.
Rejestrowanie zasilania w czasie rzeczywistym-:Rejestracja energii elektrycznej podczas prób form w celu zarejestrowania rzeczywistych wartości kWh/kg na cykl produkcyjny.
Kontrole powtarzalności części:Kontrole wymiarowe i śledzenie-konsystencji masy wtrysku w wielogniazdowych formach testowych.
Opcje dostosowywania systemu:Specjalistyczne profile śrubowe, hartowane cylindry bimetaliczne, hydrauliczne zespoły ciągnące rdzeń i zintegrowane sterowanie zasuwami zaworowymi.
Weryfikacja odbioru fabrycznego:Inspekcje przed-wysyłką obejmujące sprawdzenie równoległości płyt, kalibrację czujników i ciągłe testowanie ciśnienia przy pełnym-obciążeniu.
Często zadawane pytania
P: Czym układ serwo-hydrauliczny różni się od tradycyjnej konfiguracji silnika-o stałej wydajności?
Odp.: Układ pompy-o stałej wydajności napędza silnik elektryczny w sposób ciągły z ustawionymi prędkościami obrotowymi, kierując niewykorzystany olej pod ciśnieniem z powrotem do zbiornika przez zawory nadmiarowe. Układ serwo-hydrauliczny modyfikuje prędkość obrotową silnika na podstawie-czasu rzeczywistego zapotrzebowania czujnika, zwalniając lub całkowicie zatrzymując, gdy nie jest potrzebny ruch ani ciśnienie.
P: Czy ta maszyna może przetwarzać polimery konstrukcyjne o podwyższonych temperaturach topnienia?
O: Tak. Wielo-strefowe regulatory temperatury w połączeniu z opcjonalnymi cylindrami bimetalicznymi umożliwiają kontrolę procesu w przypadku wysokotemperaturowych polimerów konstrukcyjnych-przy jednoczesnym utrzymaniu niewielkich różnic w masie wtrysku.
P: W jaki sposób działanie serwomechanizmu wpływa na wymagania dotyczące chłodzenia oleju hydraulicznego?
Odp.: Ponieważ serwomotor zapobiega stałemu tarciu oleju przez zawory obejściowe, wytwarzanie ciepła przez płyn pozostaje niskie. Zmniejsza to wymaganą cyrkulację wody chłodzącej i zmniejsza obciążenie urządzeń chłodniczych instalacji.
P: Jakie punkty danych są potrzebne do oszacowania harmonogramu zwrotu kosztów zakupu sprzętu?
Odp.: Szacowanie zwrotu wymaga masy komponentu, gatunku materiału, czasu pełnego cyklu formy, całkowitej liczby godzin produkcji w ciągu roku, lokalnych taryf za kilowatogodzinę-h oraz zmierzonego bazowego poboru mocy z istniejącego sprzętu.
P: Jakie rutynowe czynności konserwacyjne zapewniają przewidywalne działanie-systemów serwohydraulicznych?
Odp.: Konserwacja systemu obejmuje monitorowanie czystości oleju za pomocą 10-mikronowych elementów filtrujących, pobieranie okresowych próbek płynu, usuwanie kurzu z żeberek chłodzących silnika i sprawdzanie stabilnego napięcia zasilania szaf sterowniczych.
Popularne Tagi: energetycznie-wydajna maszyna do formowania tworzyw termoplastycznych, Chiny-energooszczędna maszyna do formowania tworzyw termoplastycznych, producenci, dostawcy, fabryka
Może ci się spodobać również


Wyślij zapytanie